

Przewodnik po wykończeniach anodowanych: rodzaje procesów, grubość powłoki i kontrola jakości
Wykończenie anodowane nie jest warstwą nakładaną na aluminium. Jest to sama powierzchnia aluminium, przekształcona w gęstą warstwę tlenku w procesie elektrochemicznym. Oznacza to, że wykończenie nie może się łuszczyć ani łuszczyć jak farba. Dla nabywców profili aluminiowych praktycznym rezultatem jest powierzchnia odporna na korozję, odporność na zużycie i jednolity metaliczny wygląd, który utrzymuje się przez lata.
Kluczową decyzją przy wyborze anodowanego aluminium nie jest po prostu to, czy anodować, ale jaki rodzaj anodowania pasuje do Twojego przypadku użycia. Dekoracyjny profil wewnętrzny wymaga innej powłoki niż odporny na zużycie radiator lub element do zastosowań morskich. Zrozumienie tych różnic przed złożeniem zamówienia może uchronić Cię przed kosztownymi przeróbkami.
Jak działa proces anodowania
W procesie anodowania wykorzystuje się ogniwo elektrolityczne. Część aluminiowa pełni rolę anody, natomiast przewodząca przeciwelektroda służy jako katoda. Obydwa zanurza się w kwaśnej kąpieli elektrolitowej, zazwyczaj w przypadku większości zastosowań komercyjnych jest to rozcieńczony kwas siarkowy.
Gdy przez ogniwo przepływa prąd stały, na powierzchni aluminium uwalniają się jony tlenu, które reagują z metalem, tworząc tlenek glinu. Warstwa tlenku rośnie zarówno do wewnątrz, jak i na zewnątrz pierwotnej powierzchni. Ten wzór wzrostu sprawia, że anodowanie zasadniczo różni się od galwanizacji lub malowania. Powłoka nie jest oddzielną folią, ale przekształceniem samego aluminium.
Struktura tlenkowa składa się z cienkiej warstwy barierowej u podstawy i grubszej warstwy porowatej nad nią. Porowata warstwa ma kluczowe znaczenie, ponieważ pozwala powierzchni wchłonąć barwniki do barwienia. Po etapie anodowania pory są zamykane gorącą wodą lub octanem niklu, aby utrwalić kolor i poprawić odporność na korozję.
Parametry procesu mają bezpośredni wpływ na ostateczną powłokę. Gęstość prądu, temperatura kąpieli i czas anodowania decydują o grubości i twardości powłoki. Nałożenie 10-mikronowej powłoki typu II może zająć od 20 do 30 minut, natomiast twarda anodowana powłoka o grubości 40-50 mikronów może wymagać kilku godzin przetwarzania.
Rodzaje anodowanych wykończeń
Anodowanie kwasem chromowym (typ I)
Anodowanie kwasem chromowym wytwarza cienką, gęstą warstwę tlenku, zwykle o grubości od 2 do 5 mikronów. Zapewnia doskonałą odporność na korozję przy minimalnych zmianach wymiarów części. Typ I jest często używany do precyzyjnych komponentów i części lotniczych, które wymagają wąskich tolerancji. Powłoka stanowi również doskonały podkład pod późniejsze malowanie.
Anodowanie kwasem siarkowym (typ II)
Anodowanie kwasem siarkowym jest domyślnym wyborem dla większości komercyjnych profili aluminiowych. Tworzy powłokę o grubości od 5 do 25 mikronów i zapewnia dobrą równowagę między ochroną przed korozją, wyglądem i kosztem. Powierzchnie typu II dobrze przyjmują barwniki, co czyni je preferowaną metodą dekoracyjnych wykończeń architektonicznych, gdzie wymagany jest spójny metaliczny kolor.
Anodowanie twarde (typ III)
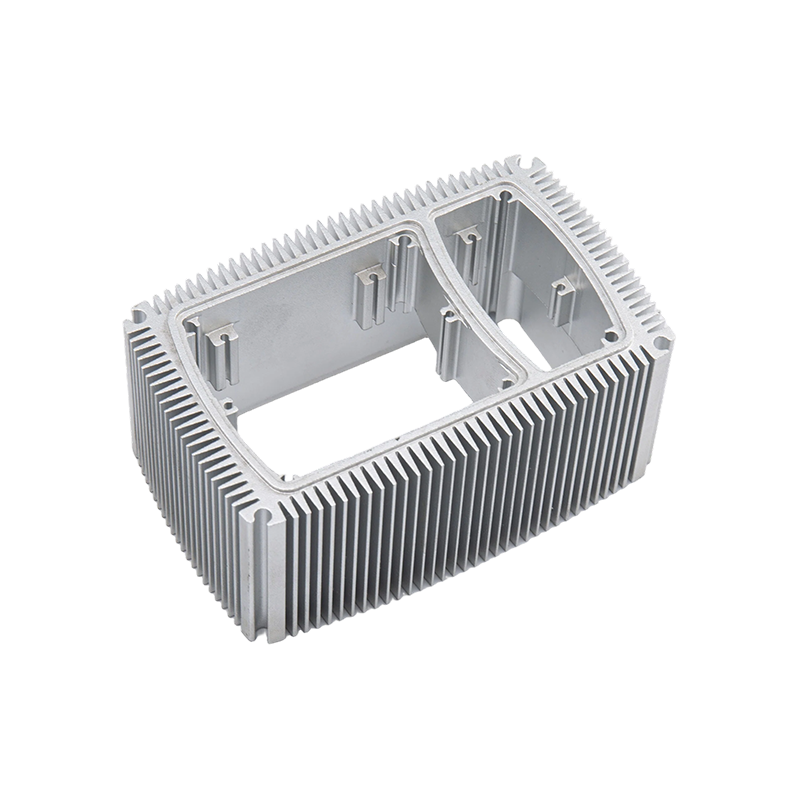
Anodowanie twarde przeprowadza się w niższych temperaturach kąpieli, zwykle w okolicach punktu zamarzania, i przy wyższych gęstościach prądu. Powstała powłoka ma grubość od 25 do 50 mikronów, a twardość powierzchni zwykle mieści się w zakresie od 300 do 500 HV. Dla kontekstu, standardowe powłoki typu II zwykle mieszczą się w przedziale od 200 do 300 HV. Typ III jest przeznaczony do elementów narażonych na duże zużycie, takich jak profile radiatorów, obudowy pomp i bieżnie ślizgowe.
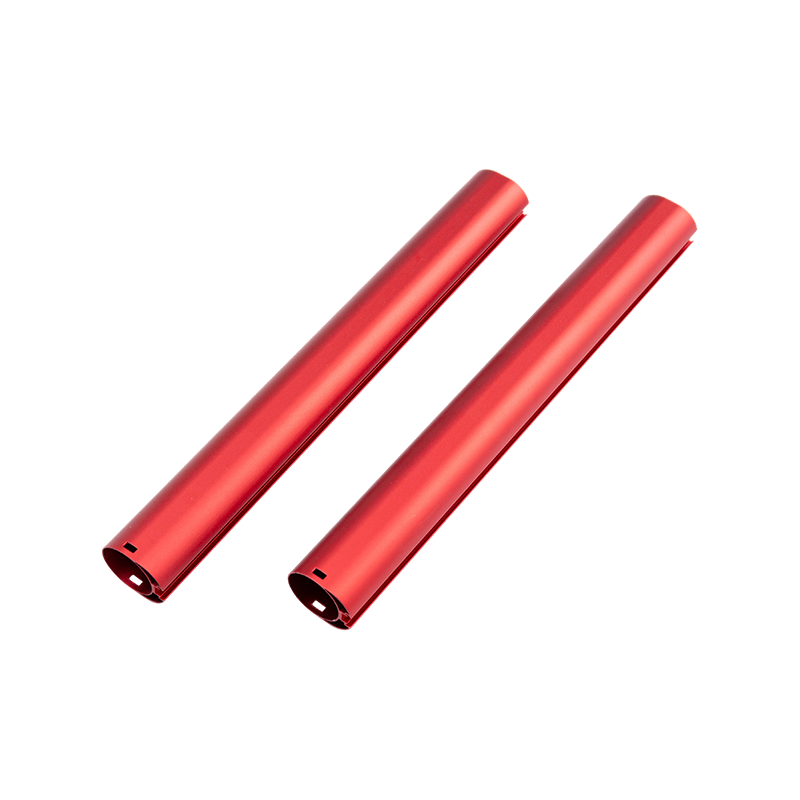
 Twarde anodowanie stopów aluminium: gruba, odporna na zużycie powłoka Twarde anodowanie tworzy warstwę tlenku o grubości 25–100 µm i twardości 300–600 HV, idealną do elementów narażonych na duże zużycie, takich jak radiatory i bieżnie ślizgowe. Proces ten jest odpowiedni dla części wymagających trwałości wykraczającej poza standardowe powłoki typu II. Zobacz produkt →
Grubość powłoki i specyfikacje wydajności
| Wpisz | Typowa grubość | Twardość powierzchni | Typowe zastosowania |
|---|---|---|---|
| Wpisz I (Chromic) | 2-5 mikronów | Niższy, niemierzalny | Precyzyjny przemysł lotniczy, części gwintowane |
| Wpisz II (Sulfuric) | 5-25 mikronów | 200-300 HV | Profile architektoniczne, dekoracyjne, ogólne |
| Wpisz III (Hard) | 25-50 mikronów | 300-500 HV | Radiatory, profile wind, powierzchnie ścieralne |
Anodowane vs aluminium malowane proszkowo
Anodowanie i malowanie proszkowe to dwie najczęstsze metody wykańczania profili aluminiowych, ale rozwiązują różne problemy. Znajomość różnic pozwala uniknąć kosztownych błędów w specyfikacji.
Anodowanie przekształca powierzchnię metalu w tlenek. Wykończenie jest częścią samego aluminium, więc nie może się odklejać ani odpryskiwać. Zachowuje naturalny metaliczny wygląd i jest wysoce odporna na blaknięcie pod wpływem promieni UV. Głównym ograniczeniem jest stosunkowo cienka powłoka w porównaniu do powłoki proszkowej, co oznacza, że niewiele poprawia odporność na uderzenia.
Powłoka proszkowa nakłada warstwę polimeru o grubości zwykle od 60 do 120 mikronów. Oferuje szerszą paletę barw i pozwala ukryć niedoskonałości powierzchni. Jednakże powierzchnia malowana proszkowo może odpryskiwać pod wpływem uderzenia, a warstwa polimeru może z czasem blaknąć lub kredować pod wpływem silnego światła słonecznego.
W przypadku zewnętrznych profili architektonicznych anodowanie jest często lepszym wyborem, ponieważ warstwa tlenku jest stabilna pod wpływem promieni UV i nie powoduje problemów z przyczepnością powłoki. W przypadku części, które będą obsługiwane w trudnych warunkach i wymagają grubej warstwy ochronnej, malowanie proszkowe jest nadal odpowiednią opcją. W praktyce wielu producentów oferuje jedno i drugie, dzięki czemu można dopasować wykończenie do środowiska instalacji.
Co określić przy zamawianiu profili anodowanych
Zamawianie profili aluminiowych anodowanych to nie tylko wybór kodu kolorystycznego. Kilka szczegółów technicznych ma wpływ na wynik końcowy i należy je potwierdzić u dostawcy przed rozpoczęciem produkcji.
Wybór stopu jest pierwszym czynnikiem. Stopy serii 6000, w szczególności 6063 i 6061, stanowią standard dla anodowanych profili architektonicznych. Tworzą jednolitą warstwę tlenku i konsekwentnie przyjmują barwniki. Stopy o wyższej zawartości miedzi, takie jak 2024, są trudniejsze do anodowania i mają tendencję do tworzenia ciemniejszej, mniej jednolitej powłoki.
Przygotowanie powierzchni ma znaczenie. Linie wytłaczania i ślady manipulacyjne mogą pozostać widoczne po anodowaniu, chyba że profil zostanie mechanicznie polerowany lub piaskowany przed kąpielą anodującą. Jeżeli wymagane jest wykończenie jasne lub matowe, należy to wyraźnie zaznaczyć w specyfikacji.
Geometria profilu wytłaczanego ma również wpływ na wynik. Ostre narożniki wewnętrzne mogą powodować nierówny przepływ prądu, co prowadzi do różnic w grubości powłoki. Projekt z odpowiednimi promieniami zaokrągleń i płynnymi przejściami zapewnia bardziej spójne wykończenie. Więcej informacji na ten temat można znaleźć w naszym przeglądzie procesu wytłaczania aluminium i zagadnień dotyczących stopów.
Należy wyraźnie określić wymagania dotyczące koloru i uszczelnienia. Wykończenia przezroczyste lub naturalne odzwierciedlają odcień metalu, natomiast wykończenia barwione należy określić za pomocą numeru referencyjnego koloru. Uszczelnianie zwykle odbywa się za pomocą gorącej wody lub octanu niklu. Dobrze uszczelniona powłoka jest odporna na plamy i zapewnia lepszą odporność na korozję. W przypadku twardych części anodowanych czasami pomija się uszczelnianie, aby zachować maksymalną twardość, jest to jednak kompromis, który należy omówić z dostawcą.
Na koniec określ grubość powłoki. Wewnętrzne profile dekoracyjne zwykle wymagają od 8 do 15 mikronów. Zewnętrzne profile architektoniczne powinny mieć grubość od 20 do 25 mikronów. Elementy o dużym zużyciu mogą wymagać grubości 40 mikronów lub więcej. Liczby te mają bezpośredni wpływ na koszty i czas realizacji, dlatego należy zachować precyzję.
Gdzie anodowane wykończenia zapewniają największą wartość
Wykończenia anodowane zapewniają największe korzyści, gdy profil aluminiowy jest narażony na wilgoć, zużycie mechaniczne i ekspozycję na promieniowanie UV.
Do wind stosuje się anodowane profile samochodowe o wysokiej wytrzymałości, ponieważ wykończenie wytrzymuje stały kontakt i częste czyszczenie. Warstwa anodowana zapobiega powstawaniu białych plam tlenkowych, które często pojawiają się na nieobrobionym aluminium w wilgotnym środowisku.
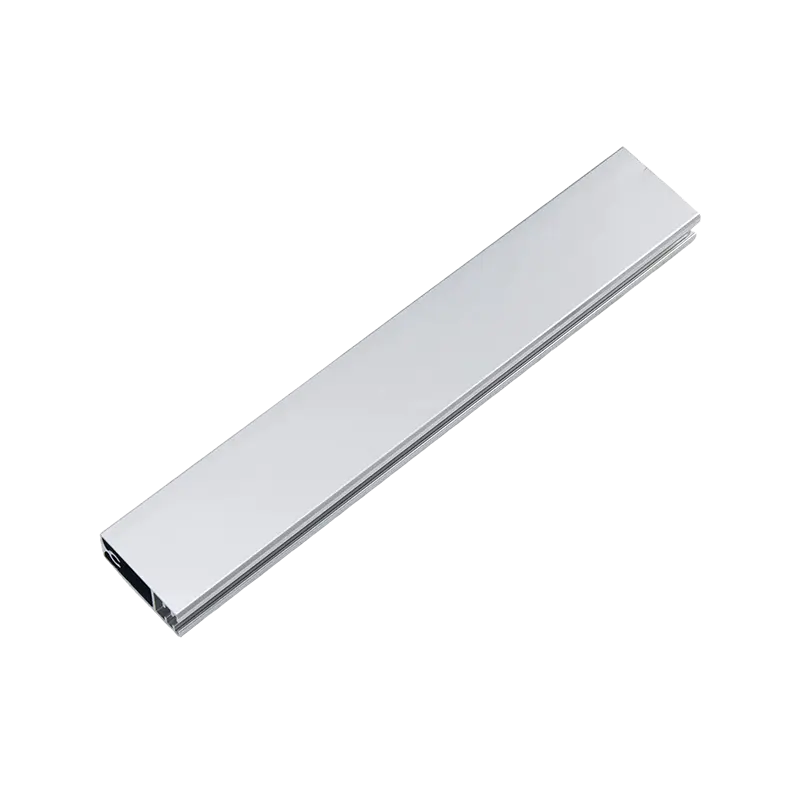
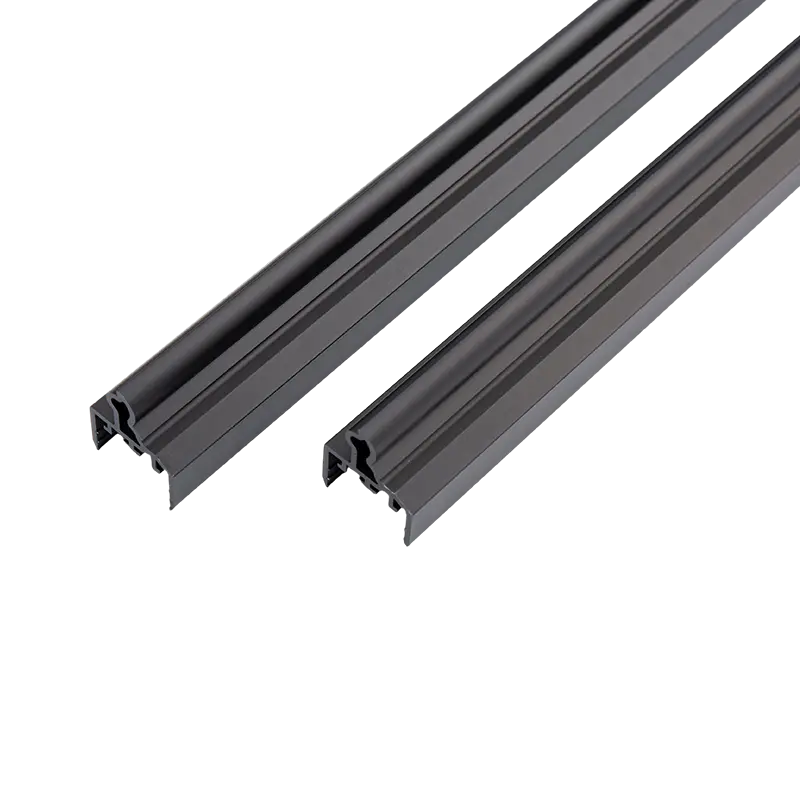
 Anodowane profile aluminiowe o wysokiej wytrzymałości do wind Profile te wykonane ze stopu 6063/6061 z hartowaniem T5 zapewniają sztywność konstrukcyjną i odporność na zarysowania. Anodowane wykończenie zapobiega plamieniu i ogranicza konserwację w wilgotnych i często użytkowanych windach. Zobacz produkt →
W przypadku radiatorów anodowanie służy celom funkcjonalnym. Warstwa tlenku stanowi izolację elektryczną, dzięki czemu radiator może stykać się z elementami elektronicznymi bez konieczności stosowania dodatkowej taśmy izolacyjnej. Jednocześnie anodowana powierzchnia emituje ciepło wydajniej niż gołe aluminium, poprawiając ogólną wydajność cieplną.
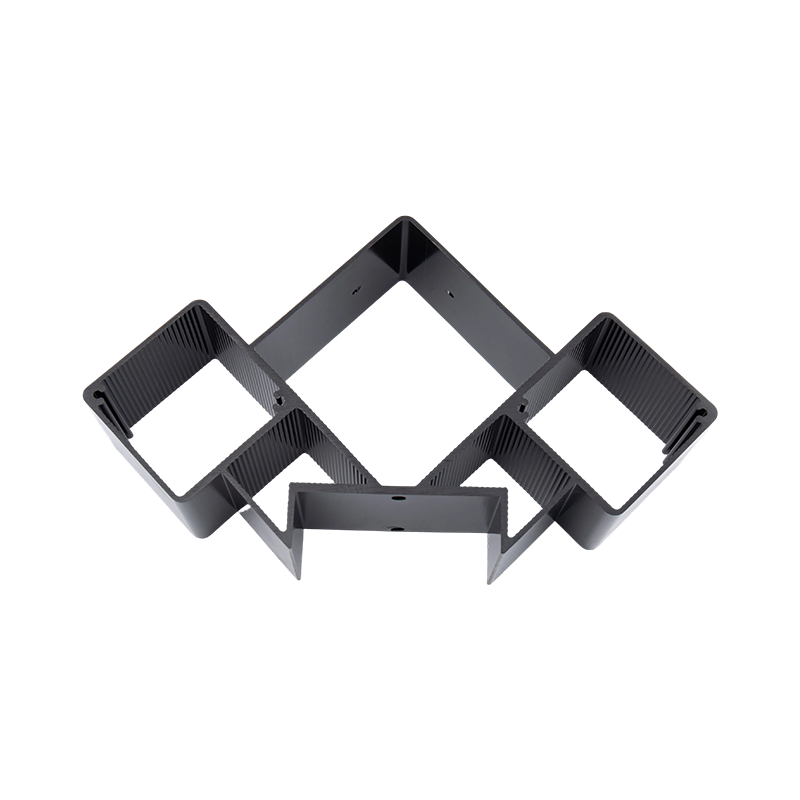
 Anodowane profile aluminiowe w różnych kolorach i wykończeniach Dostępne w kolorze srebrnym, czarnym, brązowym, szampańskim i niestandardowym, o grubościach anodowania od AA10 do AA25. Nadaje się do przyborów kuchennych i kabin prysznicowych, wykończenie jest trwałe i łatwe do czyszczenia. Zobacz produkt →
W podobny sposób anodowane są profile przyborów kuchennych i kabin prysznicowych. Wykończenie jest łatwe w czyszczeniu i nie ulega korozji po wielokrotnym narażeniu na wodę, środki czyszczące lub kontakt z żywnością. Kolorowe anodowane profile prysznicowe zachowują spójny wygląd rok po roku, ponieważ barwnik jest osadzony w warstwie tlenku, a nie osadzony w warstwie powierzchniowej.
W przypadku naczyń kuchennych matowa, odporna na wysokie temperatury anodowana powierzchnia zmniejsza ryzyko przywierania żywności i ułatwia mycie. Te praktyczne zalety sprawiają, że anodowane wykończenia są standardem w produktach, w których liczy się higiena i trwałość.
Poprzedni post
Konstrukcja aluminiowa do montażu solarnego: praktyczny przewodnik po materiałach i wskazówki dotyczące wyboru
Następny post
Kolory anodowania aluminium: opcje, ograniczenia i sposób ich prawidłowego określenia
Adres
Nr 18, Park Przemysłowy, wioska Yanghua, miasto Nanxun, dystrykt Nanxun, miasto Huzhou, prowincja Zhejiang, Chiny
Szybkie menu
Zapisz się do newslettera
Prawa autorskie © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producenci niestandardowych profili aluminiowych

