

Kolory anodowania aluminium: opcje, ograniczenia i sposób ich prawidłowego określenia
Kierownik produkcji zamawia 500 metrów profilu aluminiowego anodowanego na ciemny brąz do linii kabin prysznicowych. Pierwsza dostawa odpowiada zatwierdzonej próbce. Druga dostawa, z tego samego rysunku i tej samej specyfikacji nominalnej, jest wyraźnie jaśniejsza z niejednolitym połyskiem w rogach. Dostawca upiera się, że obie partie mają takie samo wykończenie. Z technicznego punktu widzenia oba mogą być prawidłowe: kolor anodowania jest wynikiem procesu elektrochemicznego, który oddziałuje ze stopem, przygotowaniem powierzchni, grubością powłoki, temperaturą kąpieli oraz barwnikiem lub elektrolitem użytym do nadania tonu. W praktyce kupujący musi wiedzieć, które kolory są powtarzalne, które można osiągnąć tylko w określonym przedziale tolerancji, a których nigdy nie należy obiecać na linii produkcyjnej. Artykuł ten wyznacza te granice, aby kolejne zamówienie nie stało się negocjacjami.
Co anodowanie robi z aluminium
Anodowanie powoduje powstanie kontrolowanej warstwy tlenku na powierzchni aluminium w wyniku przepuszczania prądu elektrycznego przez kwaśny elektrolit, zwykle kwas siarkowy. Powstała warstwa tlenku glinu jest twarda, odporna na korozję i w świeżo uformowanym stanie jest porowata. Te pory są kluczem do koloru. Można w nich osadzać cząsteczki barwnika lub sole metali, a końcowy etap uszczelniania zamyka pory, aby zablokować kolor i przywrócić odporność na korozję. Ponieważ warstwa tlenku jest częścią metalu, a nie powłoką na wierzchu, anodowane wykończenia nie łuszczą się ani nie łuszczą tak jak farba, a ciemne anodowane odcienie pozostają stabilne pod wpływem promieni UV. Ten sam mechanizm wyjaśnia, dlaczego kontrola koloru jest wymagająca: wszystko, co zmienia strukturę porów, grubość powłoki lub reakcję stopu, zmienia ostateczny odcień.
Jakie kolory anodowania aluminium są faktycznie dostępne
Istnieje praktyczna paleta, ale jest ona węższa niż paleta kolorów farb. Poniższa tabela podsumowuje, co typowa linia do anodowania może zapewnić przy akceptowalnej konsystencji.
| Zakres kolorów | Powtarzalność produkcji | Typowe zastosowania |
|---|---|---|
| Czerń, ciemny brąz, grafitowa szarość | Wysoka | Profile architektoniczne, radiatory, listwy wind, ramy prysznicowe |
| Średni brąz, szampan, szary | Dobrze | Profile okienne i drzwiowe, ściany osłonowe, sprzęt AGD |
| Niebieski, czerwony, zielony, złoty | Umiarkowane, ze zróżnicowaniem partii | Części dekoracyjne, produkty konsumenckie, elementy marki |
| Żółty, fioletowy, pomarańczowy | Ograniczona | Części dekoracyjne w krótkich seriach, tylko próbki |
| Prawdziwa biel, jasne pastele | Niemożliwe do anodowania | Zamiast tego użyj przezroczystego lub srebrnego anodowania lub malowania proszkowego |
Dominuje kolor czarny i ciemny brąz, ponieważ zawartość barwnika lub elektrolitu jest wystarczająco duża, aby zamaskować niewielkie różnice w grubości warstwy. Szampan, szary i średni brąz zachowują się dobrze, ponieważ barwienie elektrolityczne jest bardziej stabilne niż barwienie organiczne. Niebieski, czerwony, zielony i złoty można osiągnąć w przypadku mniejszych części i prostych geometrii, ale ten sam kolor wykonany z innej partii stopu może zauważalnie się przesunąć. Nie można uzyskać prawdziwej bieli w sensie pomalowanej na biało powierzchni; najbliższą opcją jest przezroczyste lub srebrne anodowane wykończenie, które pozwala przebić się przez naturalny odcień metalu. W przypadku jasnych pastelowych kolorów malowanie proszkowe jest zwykle bardziej uczciwą specyfikacją.
Jak powstaje kolorowe anodowane aluminium
Barwnik organiczny
Po anodowaniu część porowatą zanurza się w kąpieli barwiącej i barwnik wnika w pory. Ta metoda daje kolor niebieski, czerwony, zielony, złoty i czarny. Jest opłacalny i daje jasne odcienie, ale barwniki organiczne różnią się w zależności od temperatury, stężenia barwnika i chemii uszczelniającej. Części zabarwione w ten sposób należy chronić przed długotrwałym narażeniem na działanie czynników zewnętrznych, chyba że określono barwnik odporny na promieniowanie UV.
Barwienie elektrolityczne
Część jest anodowana, a następnie umieszczana w drugim elektrolicie zawierającym sole cyny, niklu lub kobaltu. Prąd przemienny osadza cząsteczki metalu u podstawy porów, tworząc brąz, ciemny brąz, czerń, szampan i szarość. Jest to standardowa metoda dla profili architektonicznych i zewnętrznych, ponieważ kolor jest zamknięty w strukturze tlenku i wykazuje doskonałą stabilność UV. Zakres jest ograniczony do ciemnych i średnich tonów, ale powtarzalność jest najlepsza z trzech metod.
Integralna kolorystyka
Kolor powstaje podczas samego anodowania poprzez dodanie do kąpieli kwasów organicznych i uzależnienie od składu stopu. Tworzy odcienie brązu i szarości bez oddzielnego etapu barwienia, ale jest wrażliwy na chemię stopów i obecnie jest rzadko stosowany do profili wytłaczanych ze względu na koszty i trudności w kontroli.
Dlaczego ta sama specyfikacja może zapewnić różne kolory
Skład stopu
Gatunek aluminium zmienia sposób, w jaki warstwa tlenku rośnie i przyjmuje kolor. Stopy 6063 i 6060, standardowe gatunki do wytłaczania architektonicznego, anodują równomiernie i stanowią najbezpieczniejszą podstawę dla spójnego koloru. AA 6061 zawiera więcej magnezu i krzemu i może dawać inną jasność i nieco inny ton. Jeśli w jednym zestawie połączono profile 6060 i 6061, nieuniknione są pewne różnice w kolorach. Zależność pomiędzy wyborem stopu a zachowaniem przy wykańczaniu omówiono bardziej szczegółowo w nasz przewodnik po procesie wytłaczania aluminium .
Wykończenie powierzchni przed anodowaniem
Wstępnie anodowane wykończenie mechaniczne określa, w jaki sposób światło odbija się od metalu nieszlachetnego. Wytłaczany profil z drobnymi liniami matrycy nadaje kierunkowy, satynowy wygląd; szczotkowane wykończenie nadaje jednolity matowy odcień; polerowane wykończenie wydaje się jaśniejsze i bardziej metaliczne. Dwie części o identycznych parametrach anodowania, ale różnych wykończeniach podłoża nie będą do siebie pasować.
Grubość folii i warunki procesu
Ciemniejsze kolory wymagają grubszych warstw tlenku lub większego obciążenia barwnikiem. Jeżeli anodyzator ma grubość 18 mikronów na części, z której pobrano próbkę o grubości 12 mikronów, kolor będzie ciemniejszy, a właściwości uszczelniające inne. Temperatura kąpieli, stężenie kwasu, gęstość prądu, stężenie barwnika, czas przebywania i czas zgrzewania – wszystko to zmienia wynik. Odpowiedzialny dostawca rejestruje te parametry dla każdej partii i testuje próbkę przed wydaniem zamówienia.
Jak geometria części zmienia ostateczny kolor
Ostre krawędzie i rogi wydają się jaśniejsze, ponieważ koncentruje się tam gęstość prądu, a warstwa tlenku rośnie inaczej. Głębokie wgłębienia, szczeliny i dziury są trudne do równomiernego farbowania, ponieważ kąpiel barwiąca nie może się w nich swobodnie przemieszczać, dlatego wgłębienia często wyglądają na bledsze. Długie, wąskie profile mogą również zniekształcać rozkład prądu wewnątrz zbiornika do anodowania, powodując widoczną różnicę pomiędzy środkiem i końcami profilu. Praktyczną lekcją dla kupującego jest ocena koloru na próbce produkcyjnej pełnej długości, a nie na krótkim kuponie i zachowanie możliwie jednolitego przekroju poprzecznego, gdy wykończenie ma większe znaczenie niż kształt.
Twarde anodowanie ma swoje własne ograniczenia dotyczące koloru
Twarde anodowanie powoduje powstanie znacznie grubszej warstwy tlenku, zwykle o grubości od 25 do 75 mikronów, i jest wybierane ze względu na odporność na zużycie, a nie wygląd. Stosuje się go na radiatorach, szynach prowadzących, korpusach zaworów i innych częściach funkcjonalnych. Gęsta warstwa słabo wchłania barwnik, a jego naturalna barwa waha się od ciemnoszarego do oliwkowego lub brązowego, w zależności od stopu. Czarny to jedyny kolor, który można zastosować z realistyczną konsystencją; jasne i jasne kolory nie są możliwe, ponieważ baza powłoki jest już ciemna. Jeśli Twoja część wymaga odporności na ścieranie dzięki grubej warstwie tlenku, bezpiecznym wyborem jest kolor czarny lub naturalny ciemny odcień. Dostawca posiadający dedykowaną linię, taki jak nasz anodowanie twarde stopów aluminium serwisu, przed rozpoczęciem produkcji może potwierdzić oczekiwany odcień próbką próbną.
 Usługa twardego anodowania stopów aluminium Tablica Zobacz produkt →
Jak określić kolor anodowania, aby produkcja mogła zostać dostarczona
Zacznij od wymagań funkcjonalnych, a nie od nazwy koloru. Kabina prysznicowa narażona na działanie środków chemicznych wymaga dobrze uszczelnionego, odpornego na korozję wykończenia; radiator wymaga spójnej folii, która wspiera wydajność cieplną; listwa dekoracyjna wymaga wyglądu, który dostawca może powtórzyć. Gdy funkcja jest jasna, specyfikacja staje się prostsza.
- Zdefiniuj kolor w oparciu o uzgodnioną referencję. Użyj fizycznej anodowanej próbki lub zatwierdzonego wzorca koloru. Numery RAL są punktem wyjścia, ale RAL to system malarski i wiele odcieni RAL nie ma dokładnego anodowanego odpowiednika.
- Podaj stop i wykończenie mechaniczne. Zapisz gatunek stopu, stan profilu i informację, czy powierzchnia ma być wykończona matrycowo, szczotkowana czy polerowana.
- Określ rodzaj i grubość anodowania. Do zastosowań dekoracyjnych w pomieszczeniach typowy jest typ II o grubości od 8 do 12 mikronów; do użytku zewnętrznego, Typ II przy 15 do 20 mikronów; do zastosowań związanych ze zużyciem, anodowanie twarde typu III przy grubości od 25 do 50 mikronów.
- Ustaw tolerancję w formie wizualnego porównania z zatwierdzoną próbką przy określonym oświetleniu. Przydatny jest numeryczny cel delta-E, ale należy go uzgodnić z anodyzatorem i zmierzyć na tym samym stopie i wykończeniu.
- Poproś o próbki pełnej długości z rzeczywistej linii produkcyjnej, przy użyciu tego samego stopu, matrycy i ustawień procesu, które zostaną użyte w przypadku zamówienia zbiorczego.
- Wybierz dostawcę, który kontroluje cały proces. Problemy z kolorami są łatwiejsze do rozwiązania, gdy wytłaczanie i anodowanie odbywa się pod jednym dachem; tak wygląda nasz profile wytłaczane z anodyzowanego aluminium
 Producenci profili wytłaczanych z anodyzowanego aluminium, fabryka Tablica Zobacz produkt → są produkowane i dlaczego wynik kolorystyczny jest spójny w każdej partii.
Tam, gdzie stosowane jest kolorowe aluminium anodowane
Kolorowe profile anodowane pojawiają się w miejscach, gdzie wykończenie musi przetrwać zarówno oględziny, jak i fizyczne użytkowanie. Kabiny prysznicowe są częstym przykładem, ponieważ profile są narażone na wilgoć, pozostałości mydła i wielokrotne wycieranie; a odporny na korozję, kolorowy, anodowany profil kabiny prysznicowej łączy w sobie spójną tonację z powierzchnią, którą łatwiej utrzymać w czystości niż farbę. Radiatory opierają się na warstwie anodowanej w celu zapewnienia izolacji elektrycznej i emisyjności cieplnej. We wnętrzach wind zastosowano wykończenia z ciemnego brązu i anodyzowane na czarno, ponieważ są one odporne na odciski palców i zarysowania lepiej niż jasne powłoki. W profilach naczyń kuchennych zastosowano jasne i matowe odcienie, które tolerują wysoką temperaturę. W każdym przypadku kolor nie jest tylko ozdobą: warstwa anodowana stanowi ochronę, a kolor żyje wewnątrz tlenku, a nie na nim.
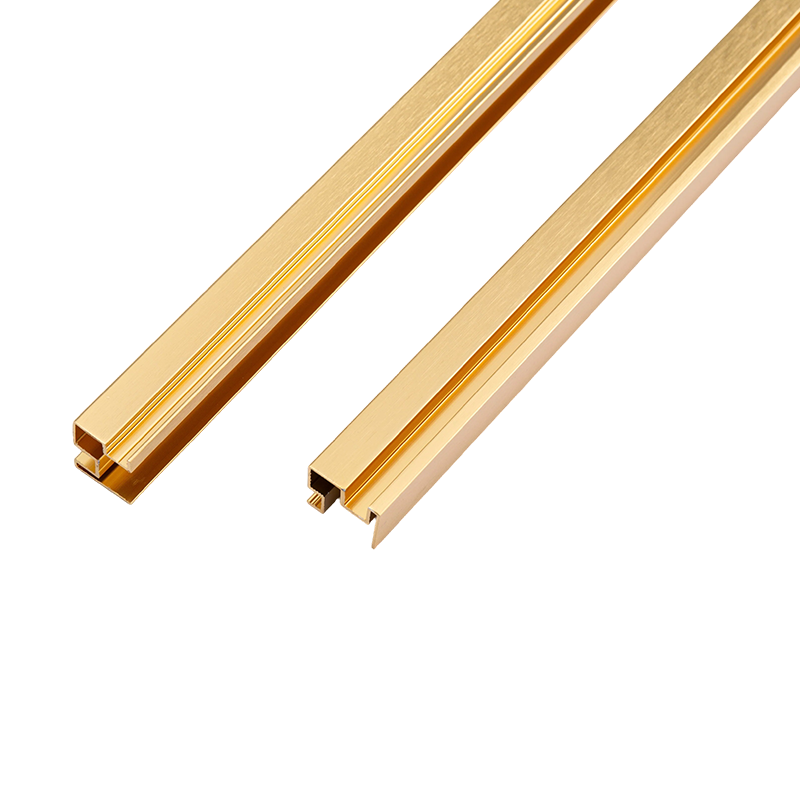 Dostawca odpornych na korozję kolorowych anodowanych profili aluminiowych do kabin prysznicowych Tablica Zobacz produkt →
Praktyczną zasadą przy każdym zamówieniu anodowania aluminium jest dopasowanie koloru do możliwości procesu. Ciemny brąz, czerń, szarość i szampan są niezawodne w każdej partii. Można uzyskać jasne kolory, ale wiąże się to z większym ryzykiem zmienności i wyższym kosztem próbki. Prawdziwe odcienie bieli i pasteli należy przekierować na malowanie proszkowe. Z odpowiednią próbką referencyjną, właściwym stopem, realistyczną specyfikacją grubości i a specjalistyczny producent profili aluminiowych kto obsługuje cały proces, przy kolejnym zamówieniu możesz otrzymać żądany kolor i ten sam kolor. To właśnie odróżnia wykonalną specyfikację anodowania od przypuszczenia.
Poprzedni post
Przewodnik po wykończeniach anodowanych: rodzaje procesów, grubość powłoki i kontrola jakości
Następny post
Przewodność cieplna aluminium: dane dotyczące stopów, efekty hartowania i dlaczego to ma znaczenie
Adres
Nr 18, Park Przemysłowy, wioska Yanghua, miasto Nanxun, dystrykt Nanxun, miasto Huzhou, prowincja Zhejiang, Chiny
Szybkie menu
Zapisz się do newslettera
Prawa autorskie © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producenci niestandardowych profili aluminiowych

