

Dwa przebiegi wytłaczania opuszczają tę samą matrycę na tej samej zmianie. Z linii anodowania wraca się z równomiernym, szampańskim odcieniem; drugi ...
READ MORE
Twarde anodowanie stopu aluminium
Anodowanie twarde stopów aluminium to wyspecjalizowana gałąź technologii anodowania aluminium, która ma tę samą zasadę elektrochemicznego utleniania rdzenia, co zwykłe anodowanie, ale różni się znacznie parametrami procesu.
Proces realizowany jest pod następującymi kluczowymi warunkami:
Kontrola temperatury: Wykonywane w niskim zakresie temperatur, zwykle od -5 ℃ do 5 ℃
Gęstość prądu: Przyjmuje stosunkowo dużą gęstość prądu, około 2,5 A/dm²
Ustawienie napięcia: Wymaga zastosowania wysokiego napięcia podczas procesu utleniania
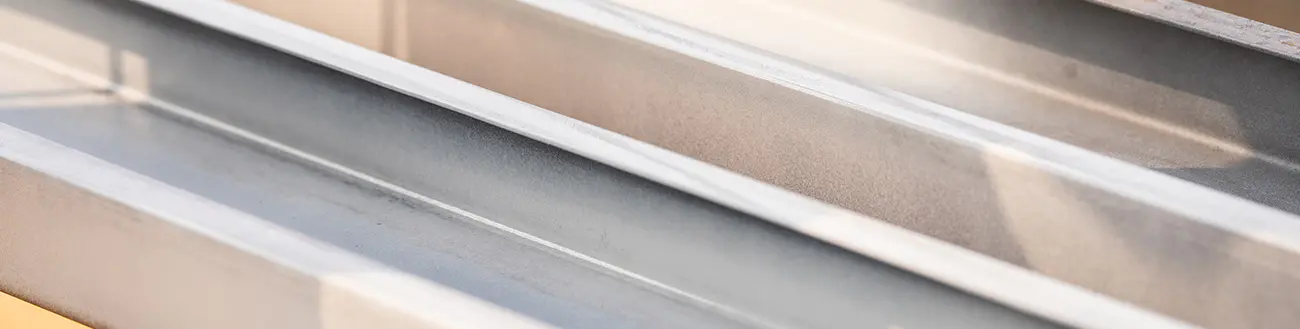
Parametry te pozwalają na wytworzenie warstwy tlenkowej o grubości od 25 µm do 100 µm, która jest zauważalnie grubsza od grubości warstwy powstałej w procesie konwencjonalnego anodowania. Folia charakteryzuje się dobrą twardością, o twardości Vickersa (HV) wynoszącą 300–600 lub więcej, i wykazuje niezawodną odporność na zużycie.
Standardowe kształty profili aluminiowych wytłaczanych
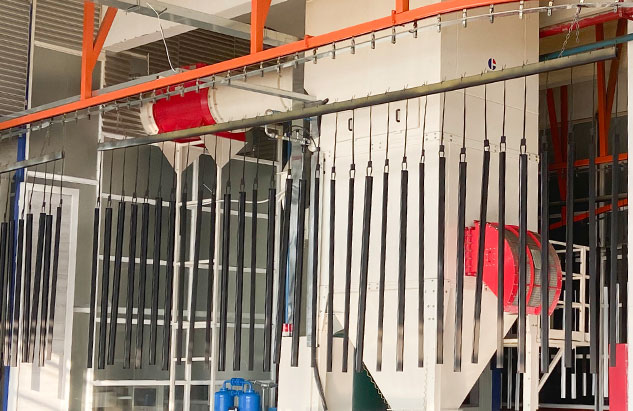
Etapy wstępnego przetwarzania
Odtłuszczanie: Usuń plamy oleju i zanieczyszczenia z powierzchni przedmiotów ze stopu aluminium, aby zapewnić jednorodność reakcji anodowania.
Marynowanie: Użyj odpowiednich roztworów kwasowych, aby usunąć naturalną warstwę tlenkową i tlenki powierzchniowe stopu aluminium, poprawiając siłę wiązania pomiędzy podłożem a twardą anodowaną powłoką.
Płukanie:Po odtłuszczeniu i wytrawieniu dokładnie spłucz obrabiany przedmiot czystą wodą, aby uniknąć wpływu pozostałości środków chemicznych na późniejszy proces anodowania.
Wykonanie anodowania
Zanurz wstępnie obrobiony przedmiot w elektrolicie i przyłóż wstępnie ustawione wysokie napięcie i wysoką gęstość prądu w warunkach niskiej temperatury.
Ściśle kontroluj czas reakcji zgodnie z wymaganą grubością warstwy tlenku, aby mieć pewność, że folia osiągnie docelowy zakres grubości.
Etapy przetwarzania końcowego
Uszczelnienie:Przeprowadzić obróbkę uszczelniającą anodowaną folię, aby zmniejszyć porowatość folii i zwiększyć jej odporność na korozję.
Czyszczenie i suszenie:Ponownie opłucz uszczelniony przedmiot obrabiany i całkowicie go wysusz, aby uniknąć zawilgocenia powierzchni, powodującego wtórne zanieczyszczenie lub korozję.
Obróbka patelni z powłoką nieprzywierającą
-
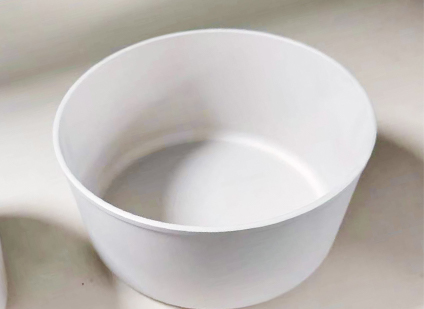
Obróbka patelni z powłoką nieprzywierającą
-
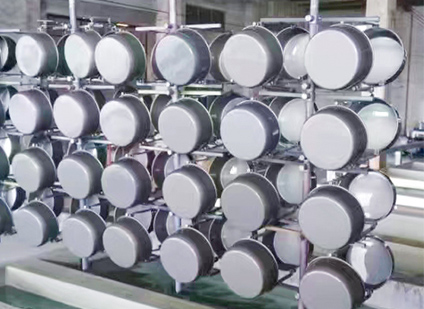
Obróbka patelni z powłoką nieprzywierającą
-
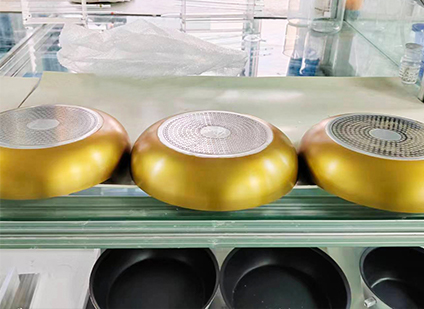
Obróbka patelni z powłoką nieprzywierającą
Jakie produkty oferujemy?
-
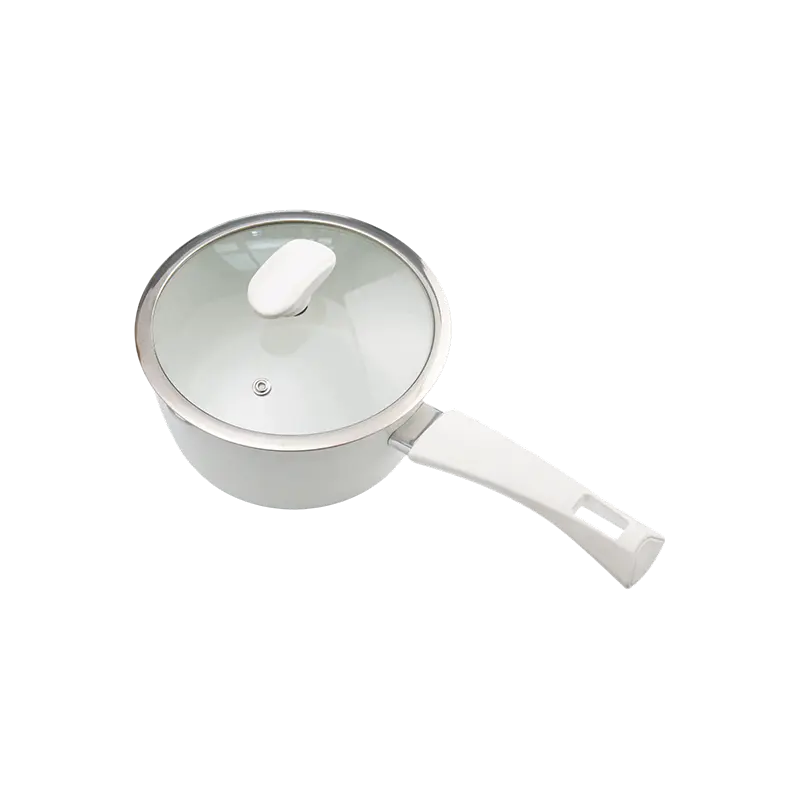 Naczynia kuchenne - produkty twarde anodowane
-
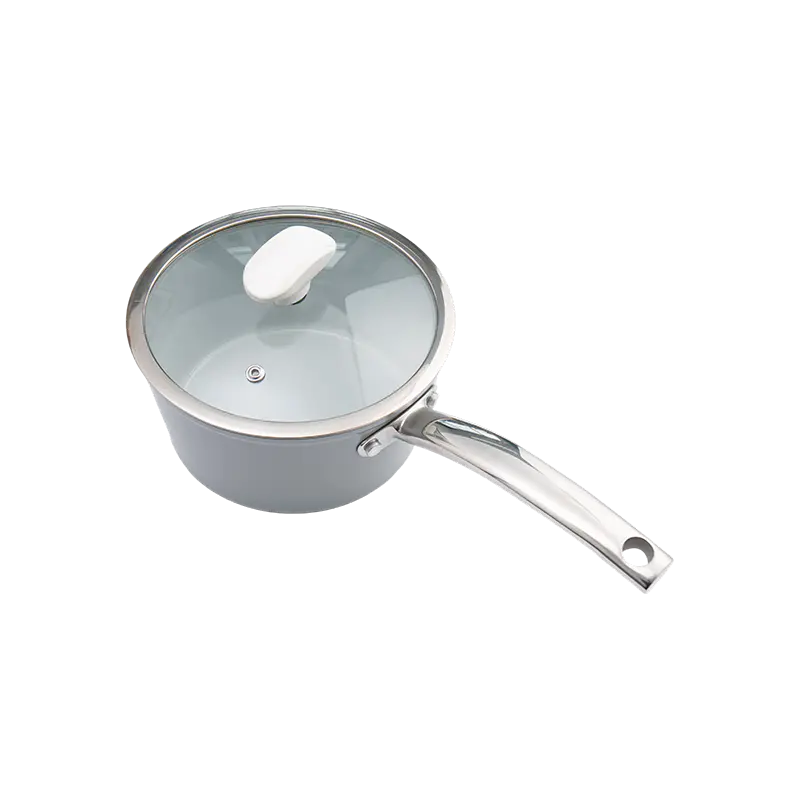 Naczynia kuchenne - produkty twarde anodowane
-
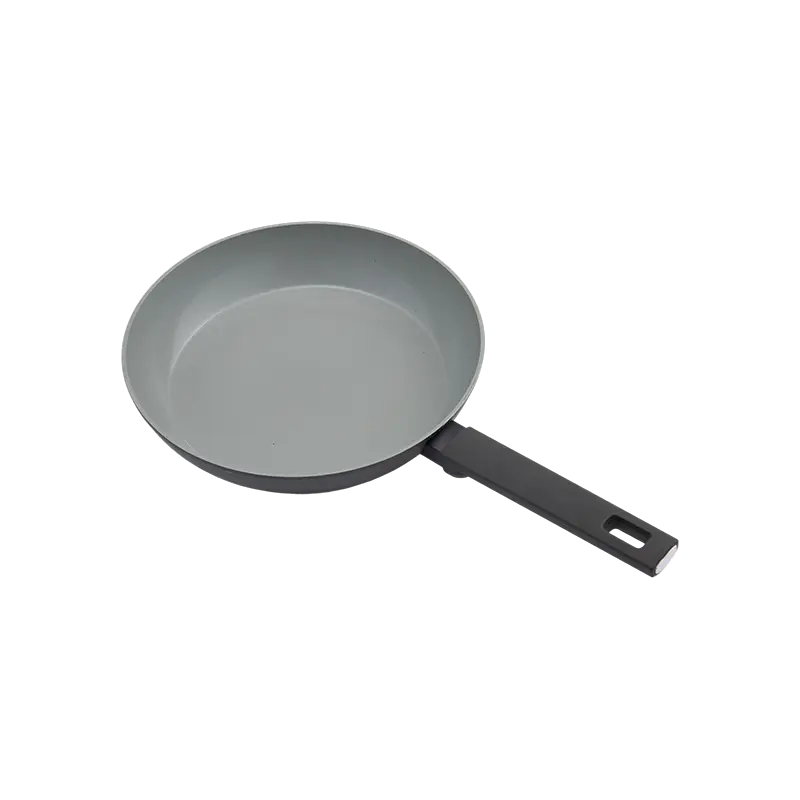 Naczynia kuchenne - produkty twarde anodowane
-
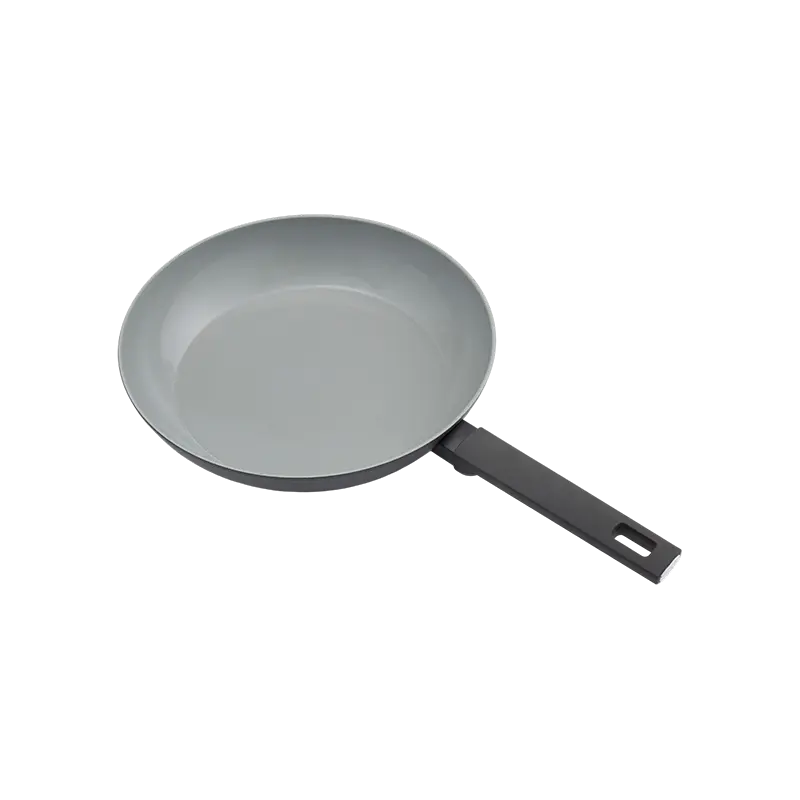 Naczynia kuchenne - produkty twarde anodowane
-
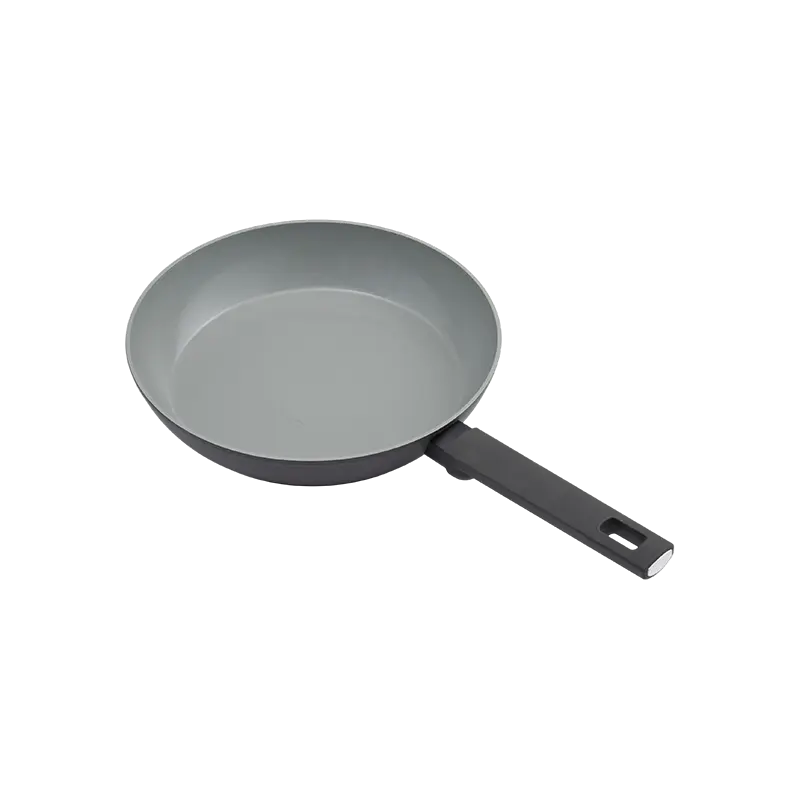 Naczynia kuchenne - produkty twarde anodowane
-
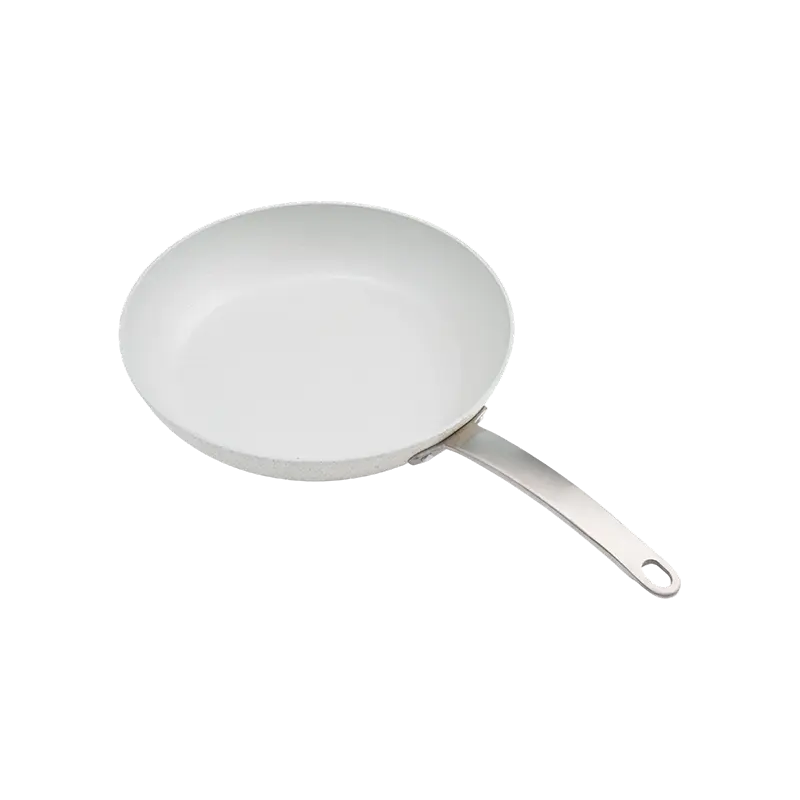 Naczynia kuchenne - produkty twarde anodowane
-
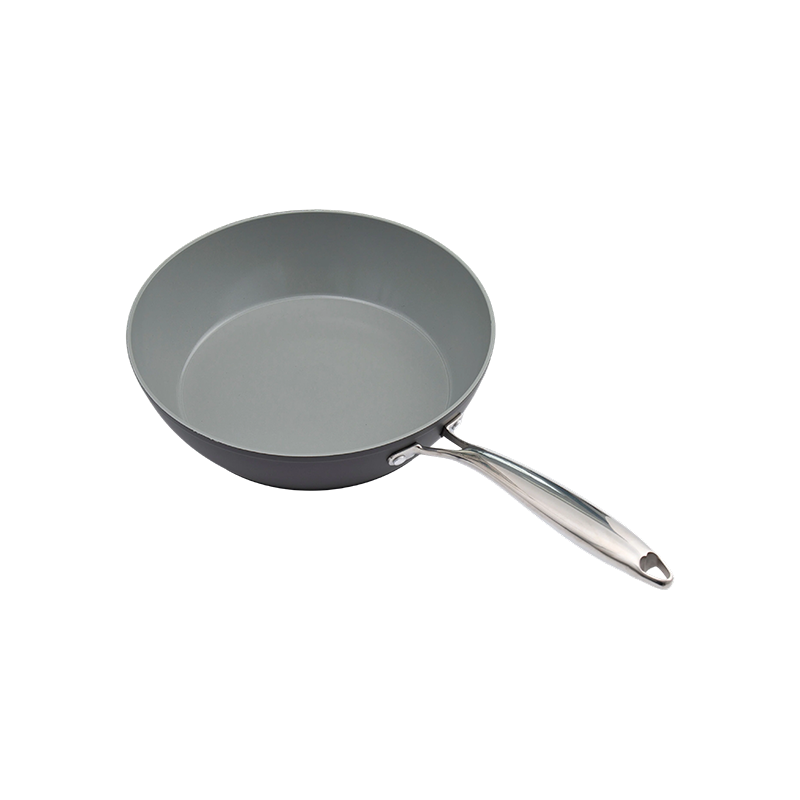 Naczynia kuchenne - produkty twarde anodowane
-
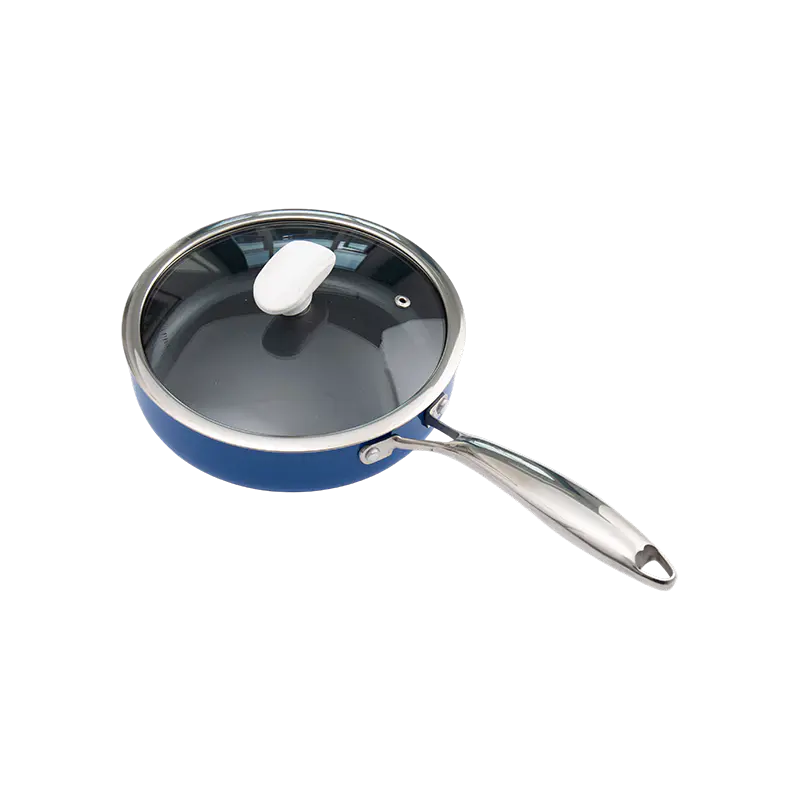 Naczynia kuchenne - produkty twarde anodowane
-
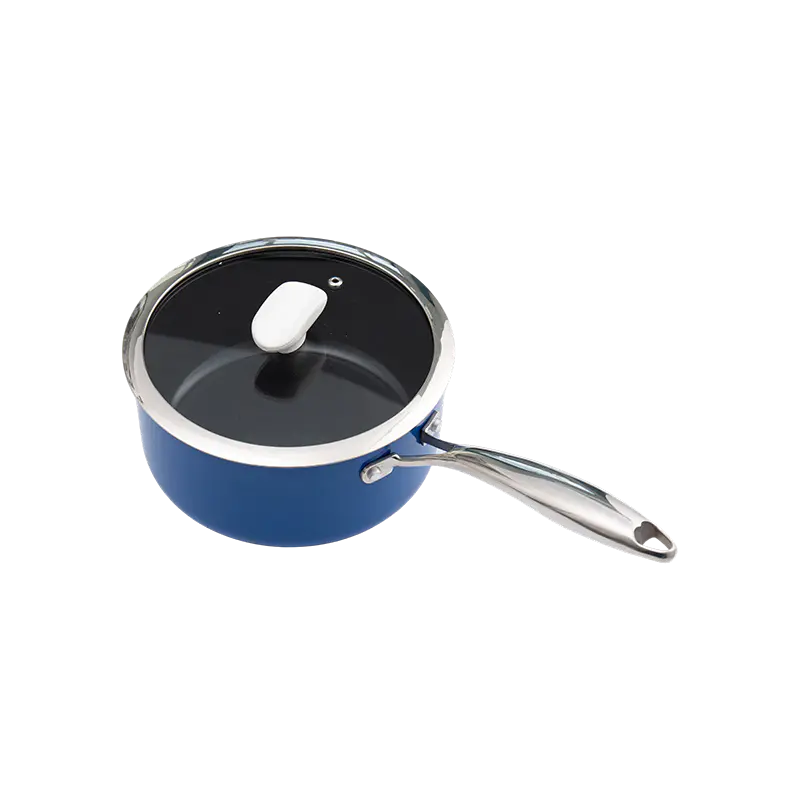 Naczynia kuchenne - produkty twarde anodowane
-
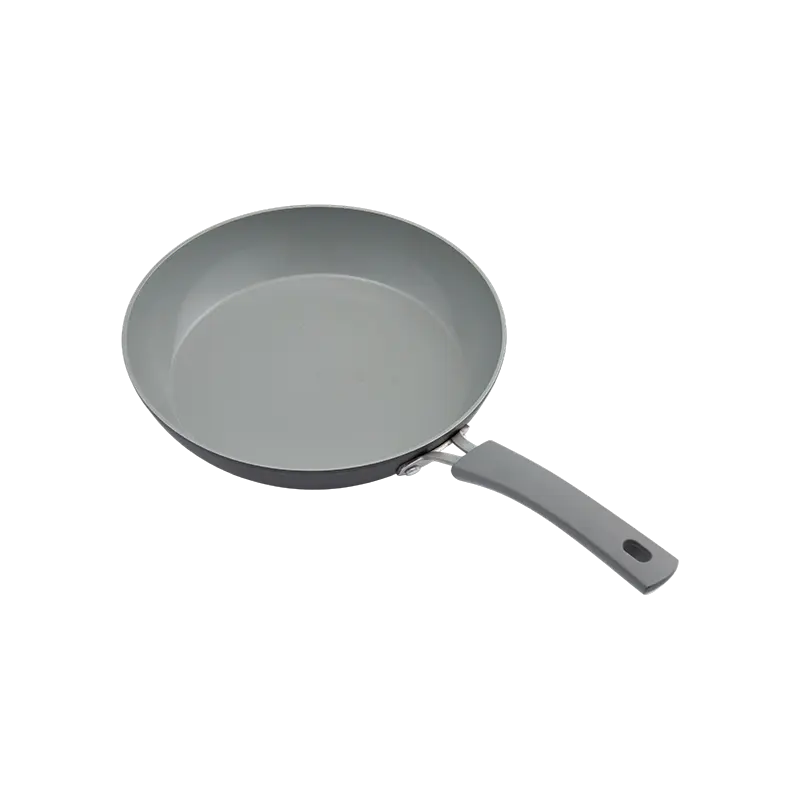 Naczynia kuchenne - produkty twarde anodowane
-
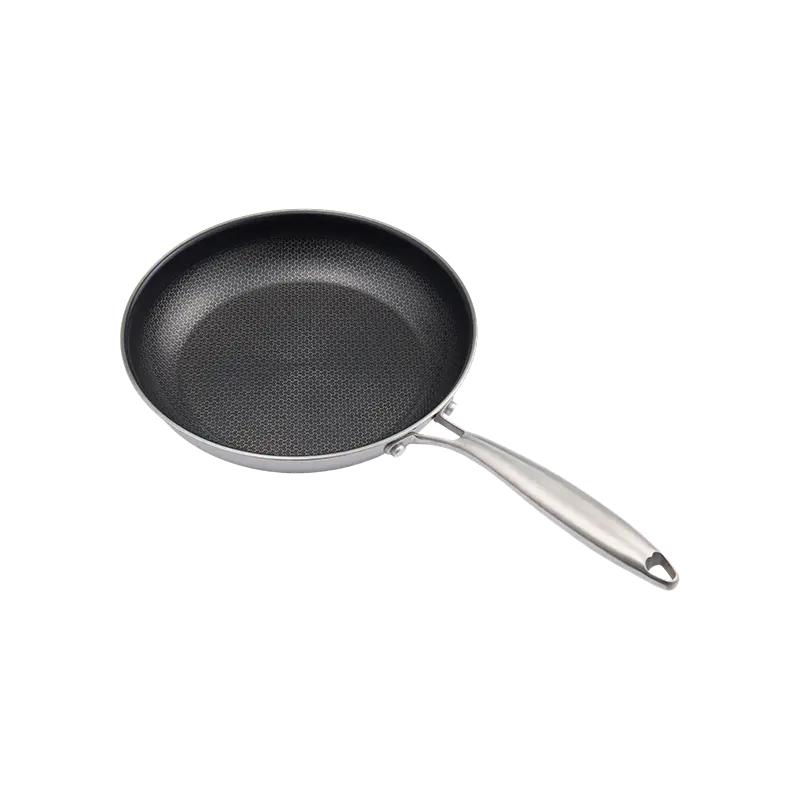 Naczynia kuchenne - produkty twarde anodowane
-
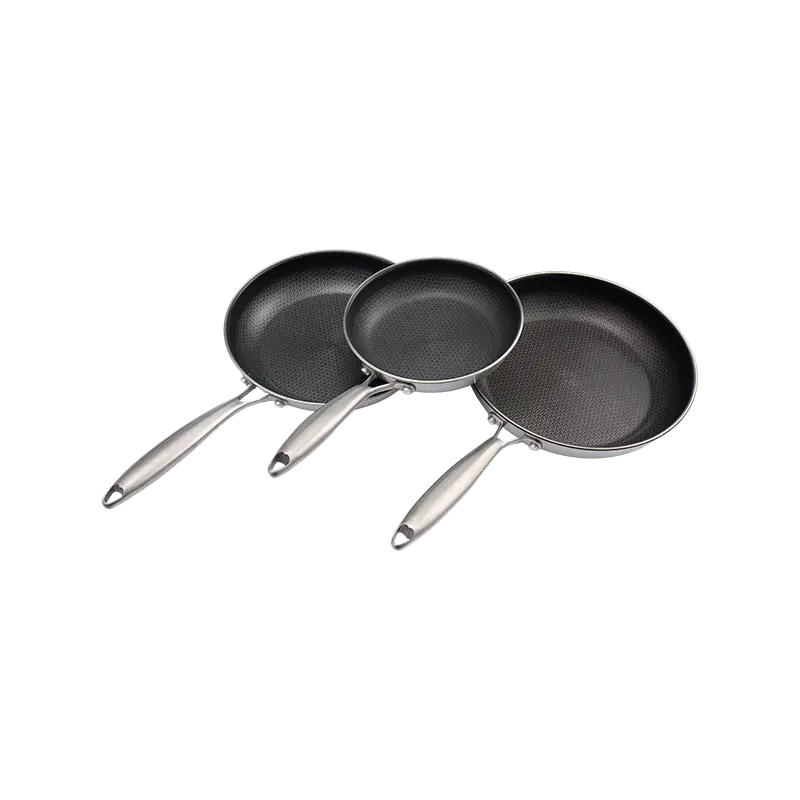 Naczynia kuchenne - produkty twarde anodowane
Zastosowania twardego anodowania stopów aluminium
Pole części samochodowych: Stosowany na sworznie tłokowe, tuleje cylindrowe, widełki zmiany biegów i inne elementy, wykorzystując wysoką odporność na zużycie w celu przedłużenia żywotności części w warunkach tarcia o wysokiej częstotliwości.
Dziedzina lotnicza: Stosowany do obróbki powierzchni części konstrukcyjnych, siłowników i elementów łączących ze stopu aluminium, wykorzystując wysoką twardość i odporność na korozję, aby dostosować się do złożonych i trudnych warunków lotu.
Dziedzina produkcji maszyn: Obróbka powierzchni oprawek narzędziowych, szyn prowadzących i precyzyjnych wałów obrabiarek w celu poprawy odporności części na zużycie i utrzymania precyzji urządzeń mechanicznych podczas długotrwałej pracy.
Pole narzędzi sprzętowych: Nakładany na powierzchnię narzędzi ręcznych ze stopu aluminium, takich jak klucze i szczypce, zwiększa odporność na zarysowania i żywotność narzędzi w codziennym użytkowaniu.
Zalety twardego anodowania stopów aluminium
Doskonała odporność na zużycie: Warstwa tlenkowa o grubości 25–100 µm ma wysoką twardość, która skutecznie wytrzymuje tarcie i zarysowania, i nadaje się na części pracujące w warunkach zużycia.
Dobra odporność na korozję: Po obróbce uszczelniającej zwarta folia tlenkowa może odizolować podłoże ze stopu aluminium od zewnętrznego ośrodka korozyjnego i poprawić działanie antykorozyjne przedmiotu obrabianego.
Silna przyczepność do podłoża: Warstwa tlenkowa powstaje w wyniku reakcji elektrochemicznej podłoża ze stopu aluminium, ma wysoką siłę wiązania i nie jest łatwa do odklejenia podczas użytkowania.
Brak znaczącego wpływu wymiarowego: Grubość warstwy tlenku można kontrolować w pewnym zakresie, a rozsądny projekt procesu może zminimalizować wpływ na dokładność wymiarową przedmiotu obrabianego.
Parametry charakterystyczne
| ZAKRES POŁYSKU (%) 60° | Tolerancja | |
| Matt | 3 ~ 30 | ±5 |
| Satyna | 31 ~ 70 | ±7 |
| Błyszczący | 71 ~ 100 | ±10 |
| Twardość wcięcia | Klej Foroe | Odporność na uderzenia | Bańki Erichsena | Wytrzymałość na rozciąganie |
| ≥80 | Ocena 0 | brak pęknięć lub złuszczania się powłoki | 5mm | 3mm |
Założona w 1985 roku, Huzhou Yindu Aluminium Technology Co., Ltd. jest profesjonalnym producentem profili aluminiowych. Dzięki ponad 30 latom ciężkiej pracy i ciągłego rozwoju dysponujemy już zaawansowanym sprzętem i naukowym zarządzaniem. Producenci profili ze stopów aluminium anodowanych na twardo i Fabryka profili ze stopów aluminium anodowanych na twardo w Chinach . Obecnie istnieje wiele warsztatów zajmujących się wytłaczaniem aluminium, polerowaniem mechanicznym, barwieniem oksydacyjnym, malowaniem elektroforetycznym, malowaniem elektrostatycznym proszkowym, farbą natryskową wodą, produkcją drzwi i okien, obróbką maszynową itp., a także centrum monitorowania jakości, które utworzyło całkowicie zmodernizowaną skalę produkcyjną profili aluminiowych. Staramy się zapewnić naszym klientom niezawodne usługi dzięki wysokiej jakości produktom, szerokiej gamie i rozsądnych cenach. Mamy nadzieję, że profil ze stopu aluminium „Yindu” stanie się Państwa preferowanym wyborem.
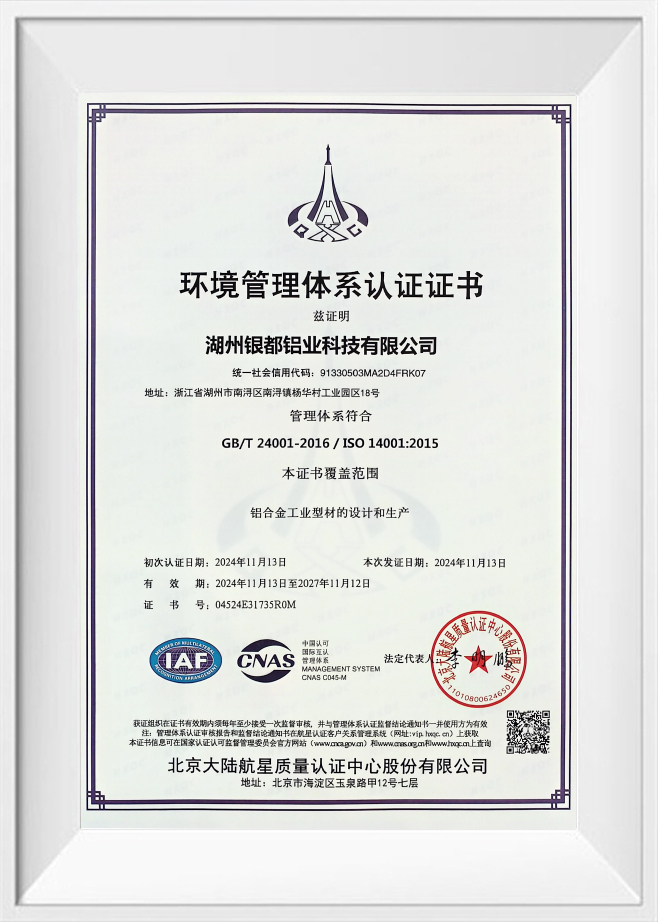
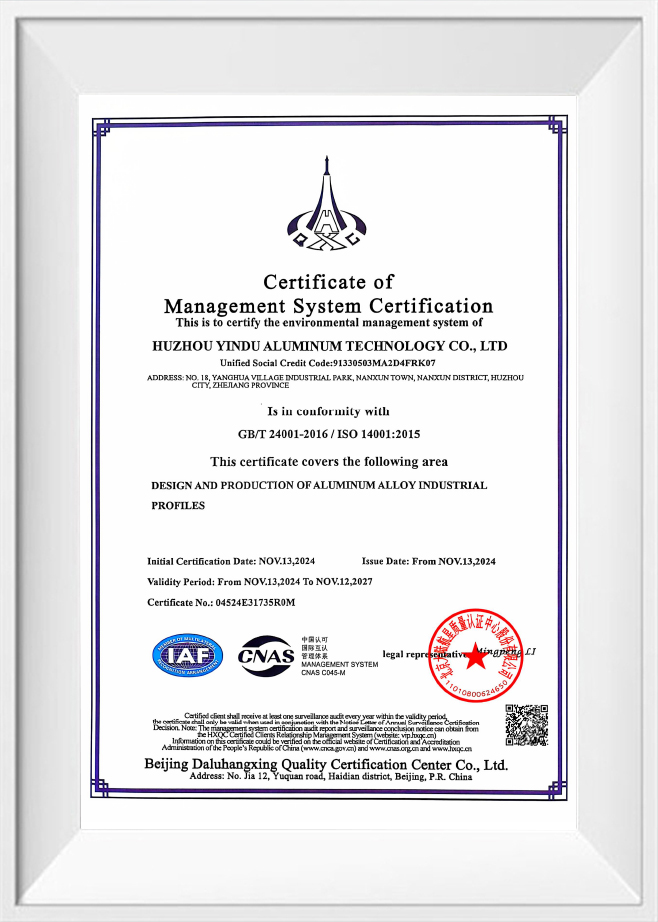
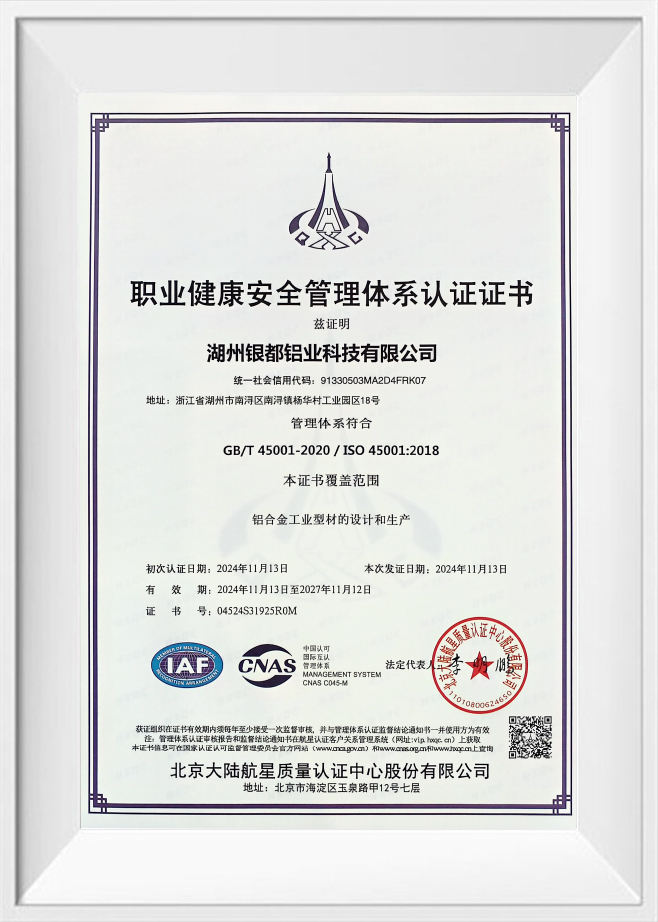
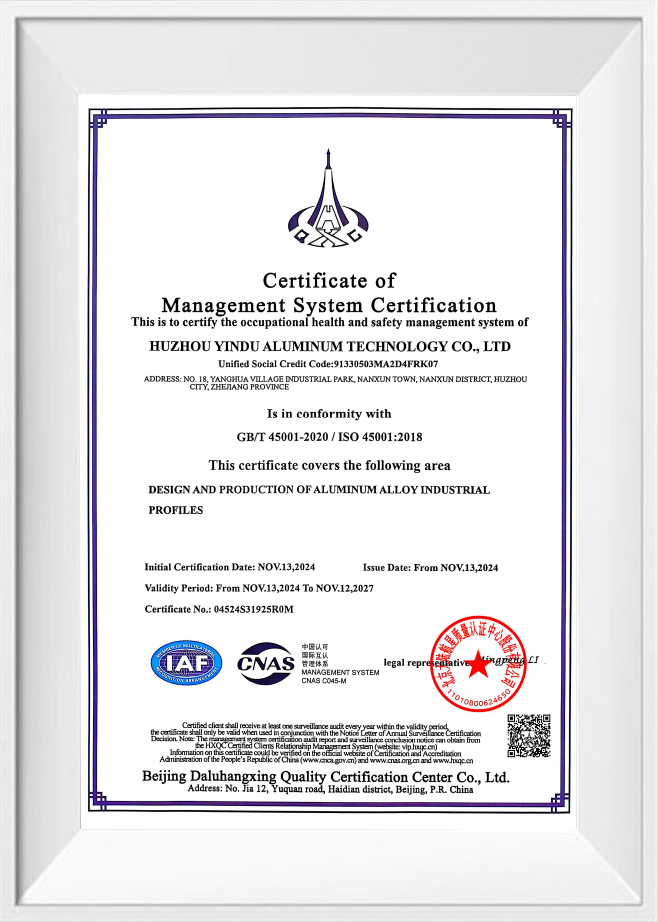
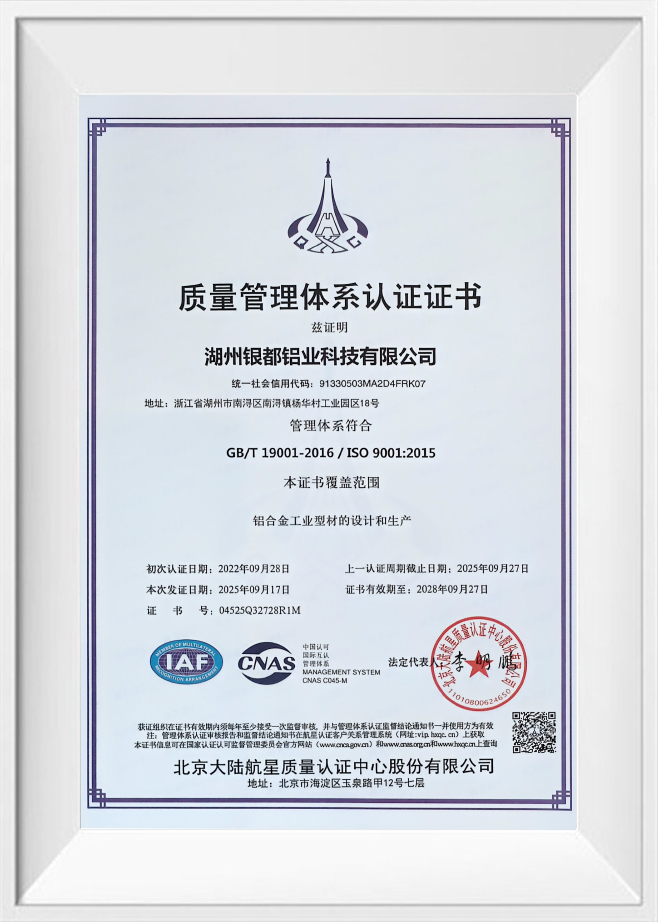
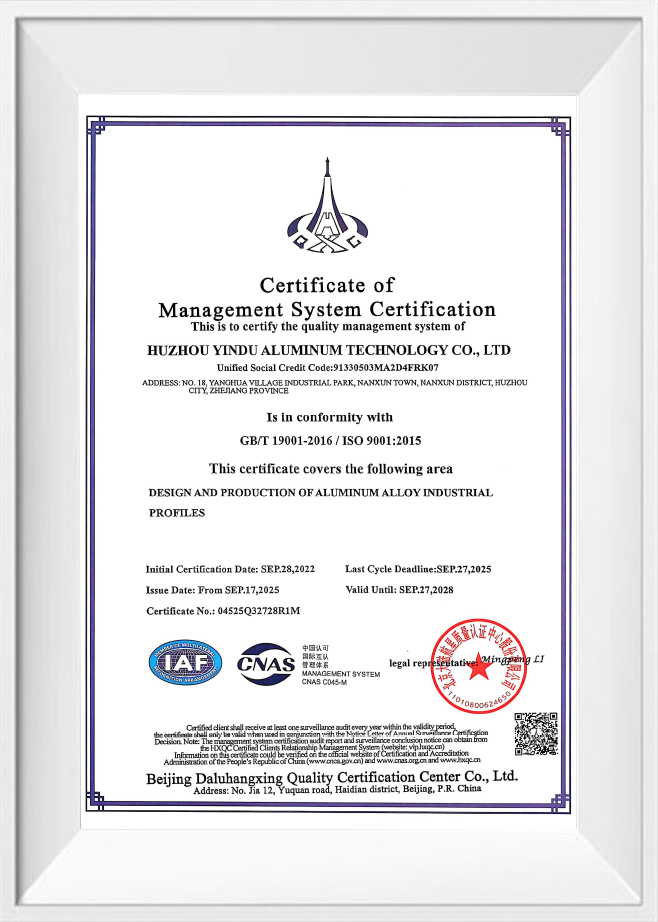
HONOR I CERTYFIKACJA
Certyfikat
Jakie są wiadomości
-
Anodowane profile aluminiowe: rodzaje, stopnie grubości i wybory stopów
-
Aluminiowy profil ramy okiennej: przewodnik po stopach, wykończeniach i tolerancji dla kupującychKierownik ds. zakupów wysyła zapytanie ofertowe na 6000 metrów profilu ramy okiennej: 6063-T5, ścianka nominalna 1,4 mm, anodowana przezroczyście na ...READ MORE
-
Przewodnik po materiałach aluminiowych ram okiennych: stop, grubość ścianki, wykończenia i przekładki termiczneWiększość aluminiowych ram okiennych, które ulegają awarii, nie ulega uszkodzeniu z powodu pęknięcia metalu. Nie powiodą się, ponieważ specyfikacja m...READ MORE
-
Właściwości fizyczne i właściwości chemiczne aluminium: praktyczny przewodnik inżynieryjnyKiedy inżynier projektu określa profil aluminiowy do kabiny windy, radiatora lub ramy prysznica, decyzja rzadko opiera się na jednej liczbie. Opiera ...READ MORE
Adres
Nr 18, Park Przemysłowy, wioska Yanghua, miasto Nanxun, dystrykt Nanxun, miasto Huzhou, prowincja Zhejiang, Chiny
Szybkie menu
Zapisz się do newslettera
Prawa autorskie © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Usługa twardego anodowania stopów aluminium

