

Anodowane profile aluminiowe: rodzaje, stopnie grubości i wybory stopów
Dwa przebiegi wytłaczania opuszczają tę samą matrycę na tej samej zmianie. Z linii anodowania wraca się z równomiernym, szampańskim odcieniem; drugi jest mleczny z jednej strony i ciemniejszy wzdłuż linii spoiny. Zwykle winny jest anodownik, ale przyczyna częściej leży wcześniej: skład stopu, szybkość hartowania, stan matrycy lub sposób, w jaki profile są osadzone na stojaku.
Najpierw krótka odpowiedź: anodowane profile aluminiowe nie są metalem powlekanym. Anodowanie przekształca zewnętrzną powłokę profilu w warstwę tlenku glinu wyrosłą z samego aluminium, dlatego wykończenie jest odporne na odpryski, utrzymuje kolor na zewnątrz i może być barwione, uszczelniane lub utwardzane pod kątem zużycia. Utrzymanie tego wyniku na stałym poziomie w poszczególnych partiach zależy od decyzji podjętych na długo przed wprowadzeniem stojaków do zbiornika.
Co anodowanie robi z wytłaczanym profilem
Wewnątrz zbiornika wytłoczka staje się anodą w rozcieńczonym kwaśnym elektrolicie. Prąd stały wypycha tlen na powierzchnię, gdzie wiąże się z aluminium, tworząc tlenek glinu. Warstwa wrasta w metal i na zewnątrz od pierwotnej powierzchni, więc gotowy profil ma wymiary większe niż surowy wytłoczony element o ułamek grubości powłoki na każdej powierzchni. Powłoka o grubości 20 mikronów może dodać około 8 do 10 mikronów na stronę, co jest wystarczające, aby mieć znaczenie w przypadku połączenia wtłaczanego lub ślizgowego.
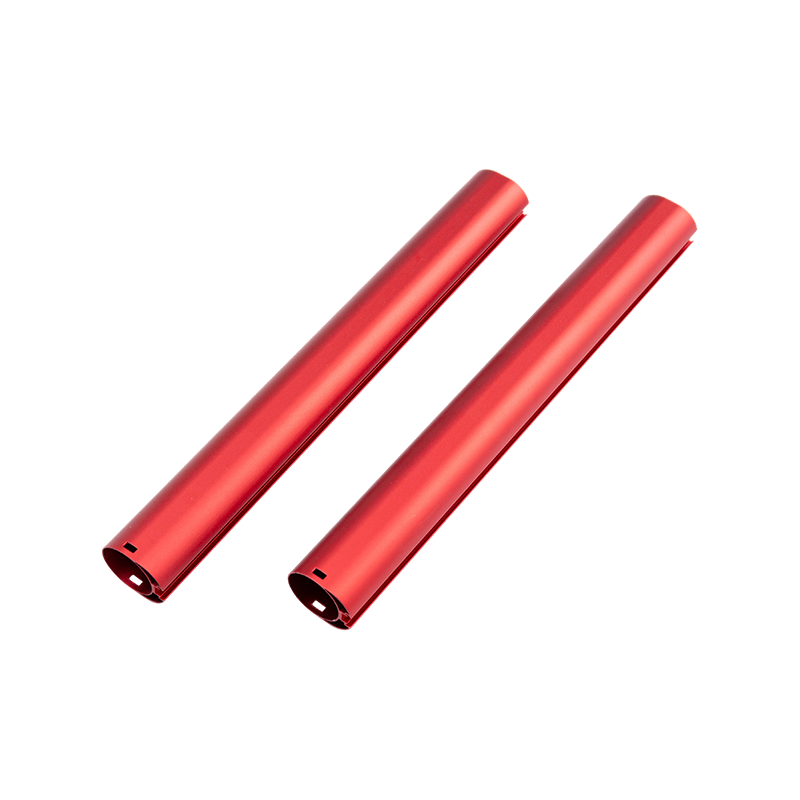
Wszystko inne napędzają dwa szczegóły konstrukcyjne. Utworzony tlenek jest porowaty, a te mikroskopijne pory przyjmują barwnik organiczny w celu wytworzenia szampana, brązu, czerni lub niestandardowego koloru. Następnie pory muszą zostać zamknięte. Uszczelnianie w gorącej wodzie dejonizowanej, octanie niklu lub zimnym układzie niklu i fluorku blokuje barwnik i przywraca właściwości antykorozyjne. Słabe uszczelnienie ujawnia się później: profil, który przeszedł w laboratorium kontrolę mgły solnej, może w ciągu sezonu na zewnątrz odbarwić się.
Dlaczego profile anodowane są trwalsze niż stosowane powłoki
- Odporność na korozję: prawidłowo uszczelniona warstwa tlenku jest stabilna chemicznie, a anodowane profile 6063 i 6061 rutynowo przechodzą kilkaset godzin testów neutralnej mgły solnej.
- Uderzenie i ścieranie: tlenek jest twardszy niż znajdujące się pod nim aluminium i stanowi integralną część powierzchni, dzięki czemu nie może się odklejać ani łuszczyć na wgniecionych krawędziach, jak to ma miejsce w przypadku warstwy farby.
- Stabilność koloru: wykończenie jest nieorganiczne i nie kreduje pod wpływem promieni ultrafioletowych, jak ma to miejsce w przypadku wielu powłok organicznych.
- Powierzchnia dielektryczna: warstwa anodowa nie przewodzi prądu, co pasuje do obudów gniazd i innych profili elektrycznych, w których powierzchnia musi izolować.
- Konserwacja: łagodne mydło, ciepła woda i miękka ściereczka przywracają powierzchnię. Bez woskowania i bez poprawek.
Na rysunku znajdują się dwa kompromisy. Tlenek anodowy stanowi barierę termiczną, dlatego radiator powinien zawierać tylko cienką warstwę typu II, zwykle o grubości od 5 do 10 mikronów, chyba że powierzchnia rzeczywiście wymaga odporności na zużycie. Twarde anodowanie przy grubości od 40 do 50 mikronów znacznie lepiej wytrzymuje ścieranie, ale dodaje mierzalną odporność termiczną i zmniejsza wytrzymałość zmęczeniową w ostrych narożnikach. Drugi kompromis ma charakter wymiarowy: ponieważ warstwa tworzy się na każdej powierzchni, twarde anodowane części wymagają dużych tolerancji i zwykle maskowania gwintów i otworów.
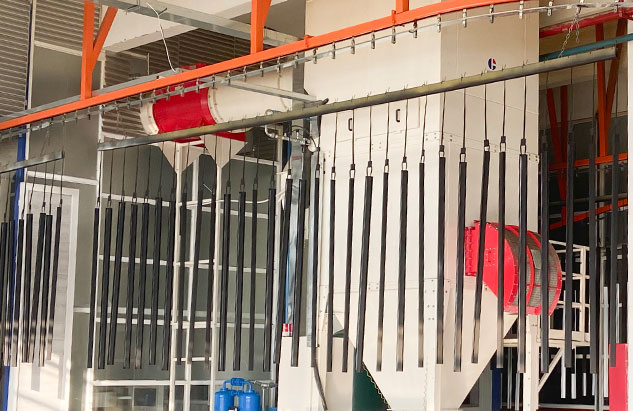 Usługa twardego anodowania elementów ze stopów aluminium Stosowany do grubych, odpornych na zużycie warstw tlenku, z kontrolą procesu, uszczelnieniem i opcjami grubości dostosowanymi do wymagających części motoryzacyjnych, lotniczych, maszyn i narzędzi. Zobacz produkt →
Typ I, Typ II i Typ III: Dopasowanie oznaczenia do obowiązków
Większość specyfikacji odnosi się do normy MIL-A-8625 lub równoważnej, a numer typu informuje osobę wykańczającą, z jakim elektrolitem i zakresem grubości ma pracować.
| Oznaczenie | Elektrolit | Typowa grubość | Twardość powierzchni | Gdzie to pasuje |
|---|---|---|---|---|
| Typ I, kwas chromowy | Kwas chromowy | 0,0001 do 0,0007 cala (2,5 do 18 mikronów) | Niski | Cienkie warstwy na wrażliwych na zmęczenie lub skomplikowanych częściach, przy minimalnej zmianie wymiarów |
| Typ II, kwas siarkowy | Kwas siarkowy | 0,0002 do 0,0010 cala (5 do 25 mikronów) | Umiarkowane | Odporność na korozję architektoniczną, sprzętową i ogólną oraz podstawa dla większości barwionych kolorów |
| Typ III, twarda anoda | Kwas siarkowy, lower temperature | 0,0005 do 0,0045 cala (13 do 114 mikronów), często 2 milicale | Wysokie, około 400 do 500 HV | Powierzchnie ścieralne, elementy ślizgowe i części, które muszą być odporne na ścieranie |
Klasa dodaje drugi wymiar: klasa I oznacza niebarwiona, klasa II oznacza barwiona. Projekty architektoniczne często idą dalej i zapisują w zamówieniu oznaczenie AA, takie jak AA-M12C22A41, które określa grubość powłoki wraz z kolorem i połyskiem, zamiast pozostawiać wygląd ocenie wykonawcy.
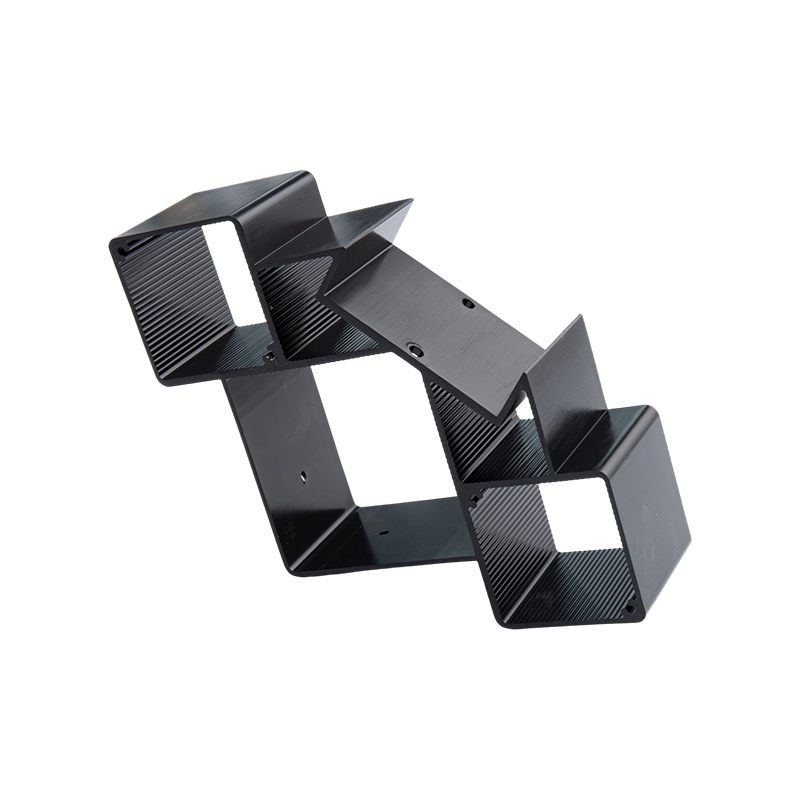
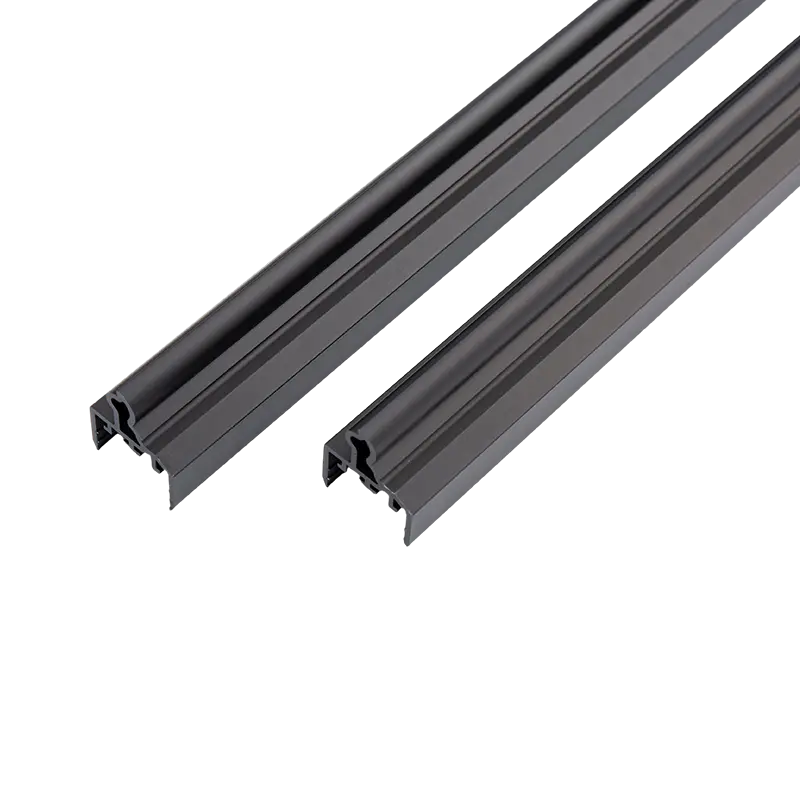
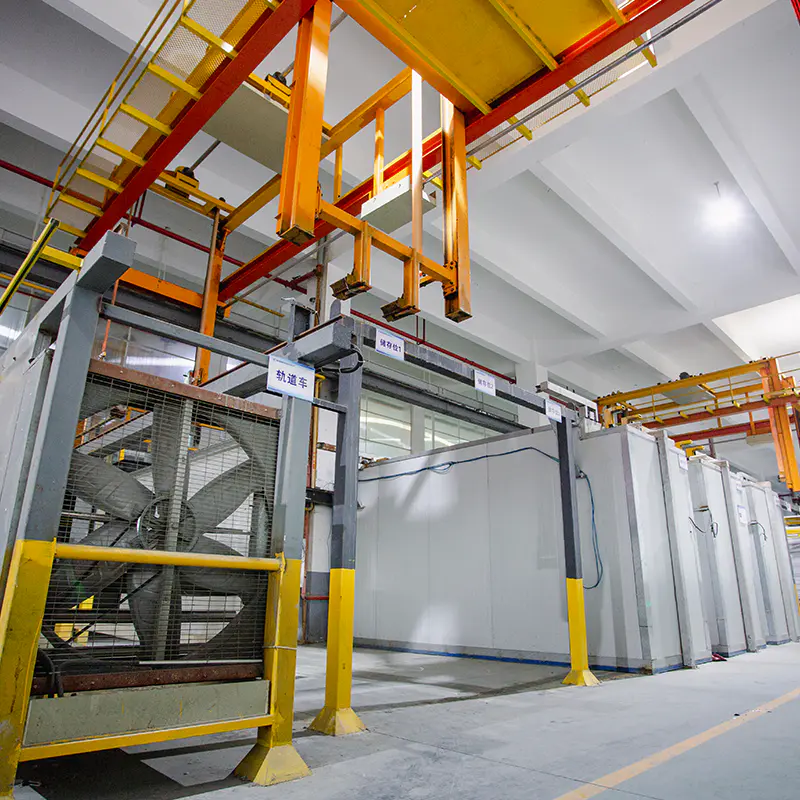 Profile wytłaczane z anodyzowanego aluminium z opcjami koloru i grubości Oferuje kolory srebrno-białe, czarne, brązowe, szampańskie i barwniki wtórne, różne stopnie grubości anodowania, produkcję i zastosowania od architektury po elektronikę. Zobacz produkt →
Wybór stopu umożliwia ustawienie koloru przed barwnikiem
Anodowanie wzmacnia wszystko, co jest w stopie. Miedź, żelazo, krzem i mangan wpływają na odcień tlenku, więc dwa profile, które wyglądają identycznie na prasie, mogą zostać wykończone w odstępie dwóch odcieni.
- 6063 to stop do wytłaczania, który doskonale radzi sobie z przezroczystym lub barwionym anodowaniem siarkowym.
- 6463 utrzymuje niski poziom żelaza i krzemu, dzięki czemu anoduje na kolor jasny, a nie szary, dlatego służy jako dekoracyjne wykończenia i koraliki do urządzeń.
- 6061 jest mocniejszy i dobrze się obrabia, ale jego dodatki stopowe powodują, że powłoka nabiera cieplejszej szarości, co ogranicza dopasowanie kolorów.
- Stopy 7xxx anodują, ale generalnie mają ciemne wykończenie, a stopy 2xxx o wysokiej zawartości miedzi są kiepskimi kandydatami do prac dekoracyjnych.
Historia procesu pojawia się również w zbiorniku. Nierównomierne hartowanie, zimna matryca lub niska temperatura wyjściowa mogą pozostawić smugi i linie płynięcia, które pozostają niewidoczne po wytłaczaniu i stają się widoczne po anodowaniu. Dlatego proces wytłaczania i przewodnik po wyborze stopu warto przeczytać przed wyceną nowego profilu, a nie po odrzuceniu partii na linii anodowania.
Utrzymywanie koloru i grubości na stałym poziomie w różnych partiach
Spójność to raczej dyscyplina procesowa niż obietnica. Większość pracy wykonują trzy elementy sterujące.
- Fizyczna próbka wzorcowa, przechowywana z dala od światła słonecznego i obsługi, używana do oceny każdego przebiegu w tym samym świetle. Budka widokowa D65 i witryna sklepowa nie będą się ze sobą zgadzać, a liczy się tylko budka.
- Numeryczna tolerancja koloru, zwykle zapisywana jako limit Delta E uzgodniony na piśmie przed wysyłką pierwszej partii.
- Kontrola partii barwnika z rejestracją składu kąpieli, stężenia barwnika, temperatury i czasu zanurzenia dla każdego wsadu, dzięki czemu można prześledzić odchylenie zamiast zgadywać.
Oceny w stojakach również zasługują na decyzję z góry. Każdy punkt styku pozostawia gołe aluminium, ponieważ w miejscu styku zębatki z profilem nie płynie prąd. Na panelach kabin wind lub profilach kabin prysznicowych oznaczenia te należy rozplanować na ukrytych powierzchniach, wewnętrznych zwrotach lub odciętych końcach. Znalezienie znaku stojaka na widocznej powierzchni po zgrzaniu kosztuje całą partię.
Gdzie anodowane profile naprawdę działają
Profile anodowane sprawdzają się wszędzie tam, gdzie liczy się wygląd i trwałość.
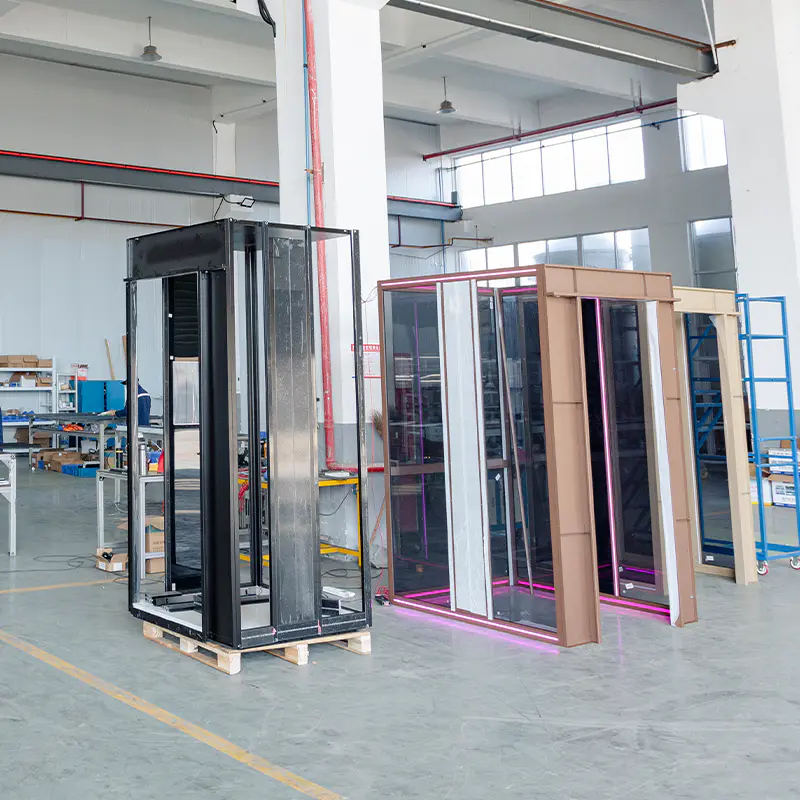
- Profile kabin i szybów wind: kabiny o dużym natężeniu ruchu wymagają powierzchni odpornych na działanie środków chemicznych czyszczących i stały kontakt dłoni bez zarysowań.
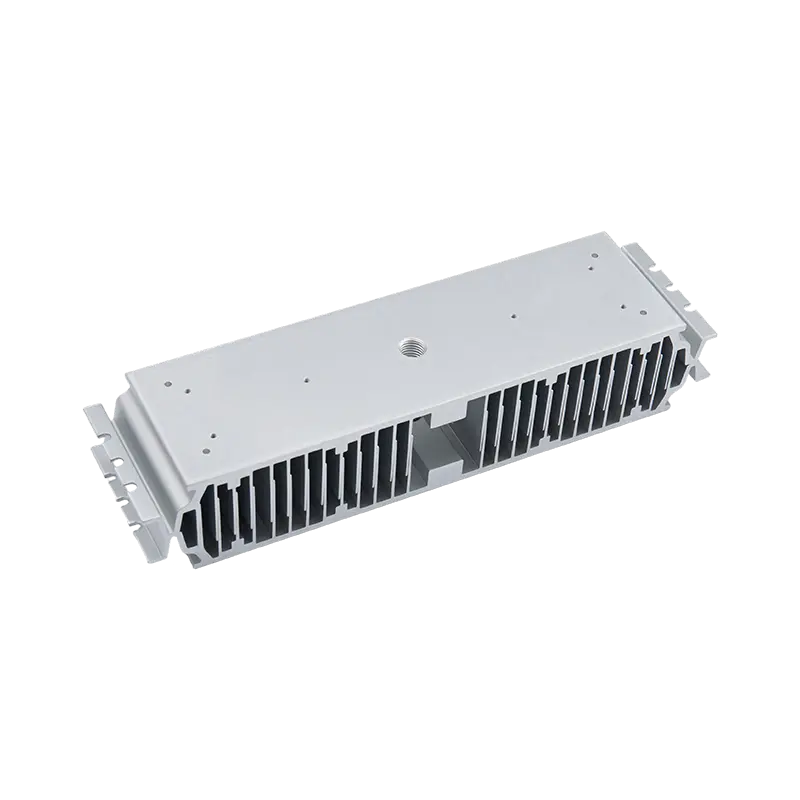
- Radiatory: w obudowach diod LED i elektroniki mocy zastosowano anodowane profile radiatorów w celu ochrony przed korozją z kontrolowaną utratą ciepła.
- Grzejniki i lampy próżniowe: podwyższone temperatury pracy faworyzują stabilną warstwę tlenku zamiast powłoki polimerowej.
- Przybory kuchenne: profile anodowane na mat są odporne na zarysowania i tolerują wyższe temperatury niż ich malowane odpowiedniki.
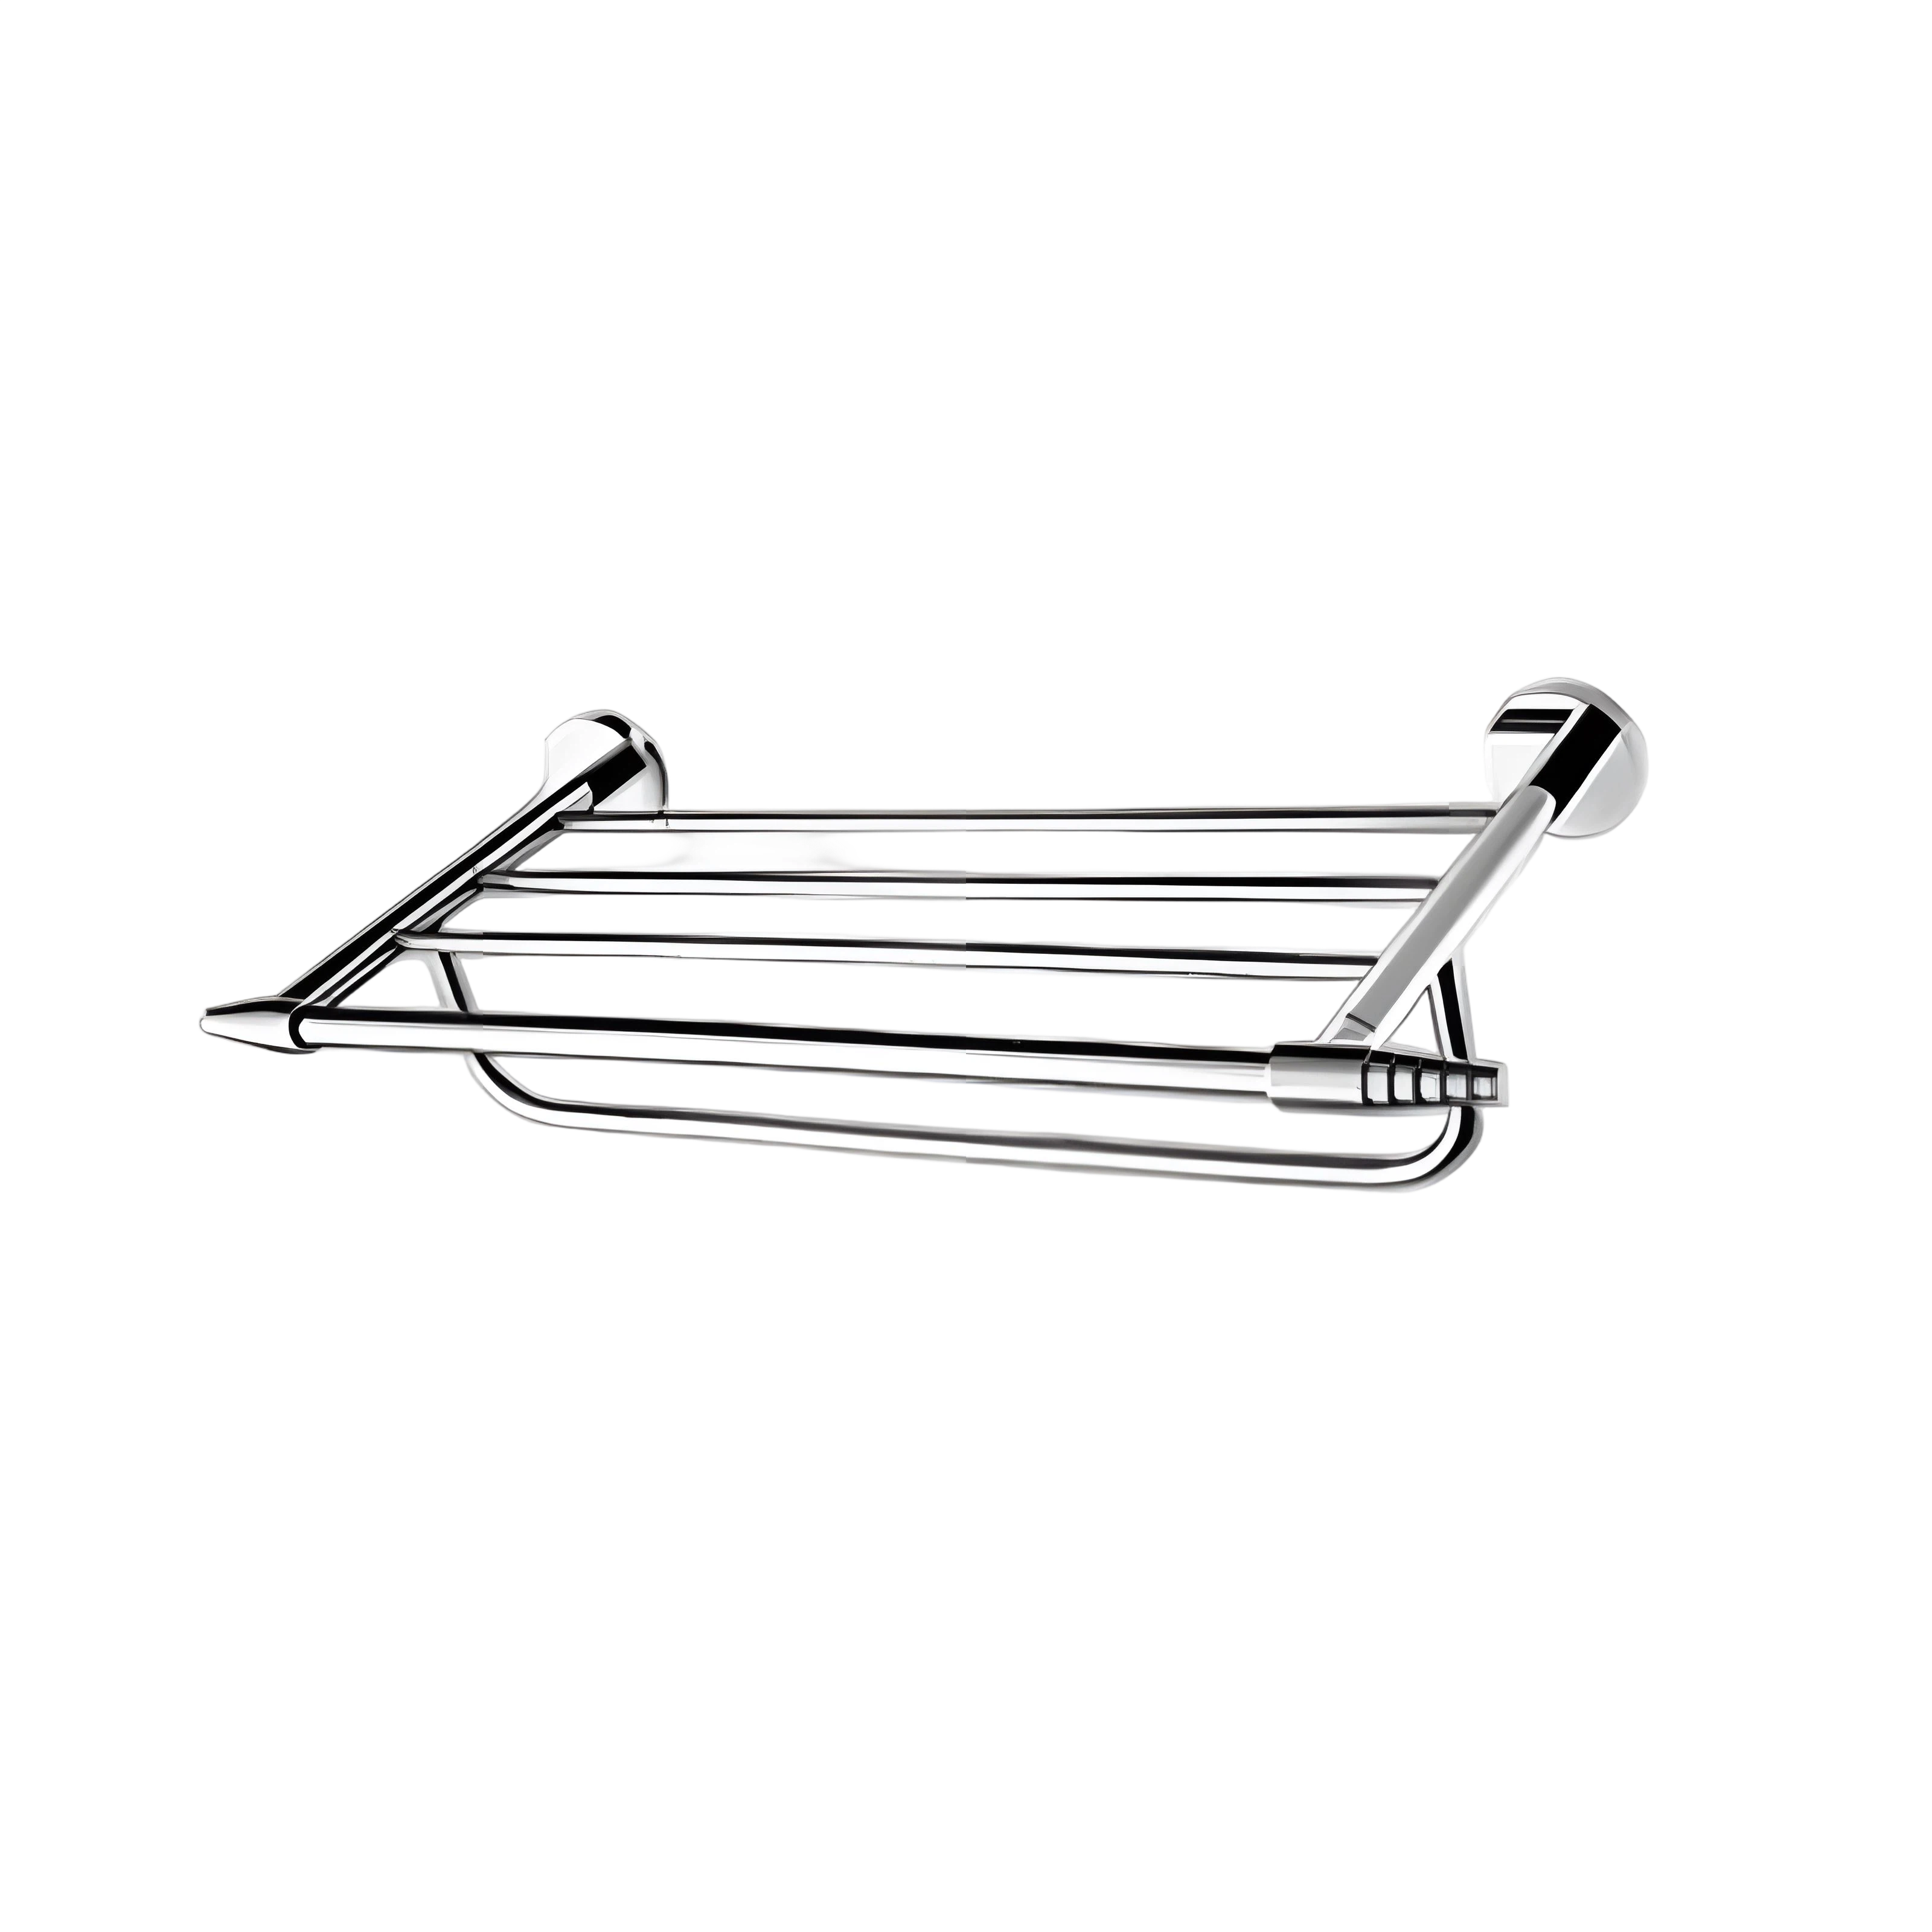
- Kabiny prysznicowe, wieszaki na ręczniki i gniazdka: kolorowe anodowanie pokrywa armaturę łazienkową, a precyzyjne wytłaczanie zapewnia szczelność wymiarową profili gniazd.
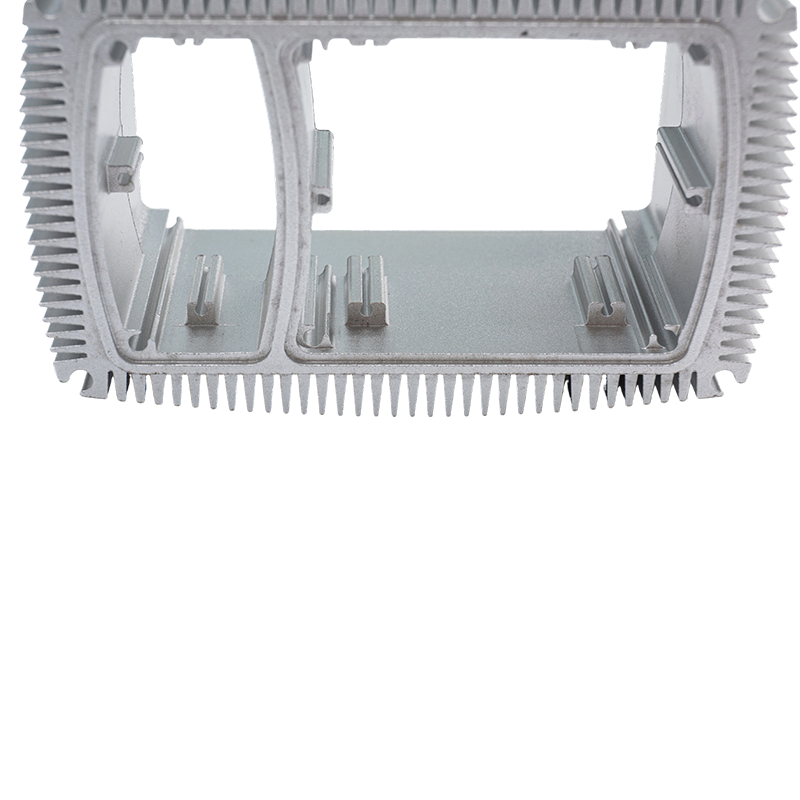 Profile radiatorów z anodyzowanego aluminium o wysokiej przewodności cieplnej Ta aukcja przedstawia profil radiatora z anodyzowanego aluminium na zapytanie kupującego, wraz ze specyfikacją, parametrami i sekcjami profilu firmy do sprawdzenia. Zobacz produkt →
Lista kontrolna zakupów przed wydaniem zamówienia
- Nazwij stop i charakter, a nie tylko „aluminium”. 6063-T5 i 6061-T6 anodują na różne kolory i obrabiają inaczej.
- Podaj typ anody, klasę i zakres grubości według normy, na przykład typ II, klasa II, 0,0004 do 0,0007 cala.
- Zamiast zdjęcia lub pisemnego opisu załącz fizyczny wzorzec kolorów i limit Delta E.
- Zdecyduj o kolejności obróbki. Cięcie lub gwintowanie po anodowaniu odsłania goły metal; maskowanie przed anodowaniem zwiększa koszty, ale pozwala zachować czysty wygląd.
- Ustawić metodę i godziny badania korozji, zazwyczaj neutralną mgłę solną, zgodnie z ASTM B117.
- Zaznacz miejsca przechowywania i maksymalny dopuszczalny znak styku na powierzchniach kosmetycznych i pozwól na wzrost wymiarów na każdej współpracującej powierzchni.
Specyfikacja obejmująca te sześć punktów budzi spór, ponieważ każdy z nich można zmierzyć, a nie dyskutować.
Czyszczenie powierzchni anodowanych bez ich uszkadzania
Łagodny płyn do mycia naczyń, ciepła woda i miękka ściereczka poradzą sobie w niemal każdej sytuacji. Unikaj alkalicznych środków czyszczących, sprayów do szkła na bazie amoniaku, wybielaczy i podkładek ściernych, ponieważ silne zasady atakują uszczelniony tlenek i trwale matowią wykończenie. Na zewnątrz należy spłukać sól i pył budowlany, zamiast szorować je po powierzchni. Anodowane profile nigdy nie wymagają woskowania, a ponowne malowanie w ogóle nie jest częścią ich rutynowej konserwacji.
Anodowane profile aluminiowe sprawdzają się najlepiej, gdy wykończenie jest określone jako wymaganie inżynieryjne, a nie próbka koloru. Stop, typ, grubość, uszczelnienie i regały pozostawiają odciski palców na końcowej części, a każdy z nich można zapisać na rysunku przed rozpoczęciem produkcji.
Yindu Aluminium wytłacza i wykańcza profile aluminiowe w Nanxun w Zhejiang od 1985 roku, przeprowadzając anodowanie, anodowanie twarde, malowanie proszkowe, powlekanie PVDF i obróbkę CNC pod jednym dachem, z wydajnością około 10 000 ton profili rocznie. Jeżeli na rysunku jest już podana konkretna klasa stopu i anodowania, kolejnym krokiem jest potwierdzenie trasy wytłaczania i wykończenia oraz naszej gamy profili aluminiowych wymienia standardowe kształty, które produkujemy we własnym zakresie do wind, grzejników, przyborów kuchennych i armatury łazienkowej.
Poprzedni post
Brak poprzedniego artykułu
Następny post
Aluminiowy profil ramy okiennej: przewodnik po stopach, wykończeniach i tolerancji dla kupujących
Adres
Nr 18, Park Przemysłowy, wioska Yanghua, miasto Nanxun, dystrykt Nanxun, miasto Huzhou, prowincja Zhejiang, Chiny
Szybkie menu
Zapisz się do newslettera
Prawa autorskie © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producenci niestandardowych profili aluminiowych

