

Aluminiowy profil ramy okiennej: przewodnik po stopach, wykończeniach i tolerancji dla kupujących
Kierownik ds. zakupów wysyła zapytanie ofertowe na 6000 metrów profilu ramy okiennej: 6063-T5, ścianka nominalna 1,4 mm, anodowana przezroczyście na grubość 15 mikrometrów, przycięta na długości 6,1 m. Wracają trzy cytaty. Rozpiętość wynosi 22 procent i tylko jeden dostawca pyta, w co będzie montowane okno.
Zanim przystąpisz do negocjacji, napraw cztery rzeczy: stop i stan, grubość ścianki w punktach obciążenia, tolerancję wymiarową i system wykończenia. Po wycięciu kostki zmiana któregokolwiek z nich kosztuje znacznie więcej niż różnica między najwyższą i najniższą kwotą na stole.
Co właściwie zawiera zestaw profili ramy okiennej
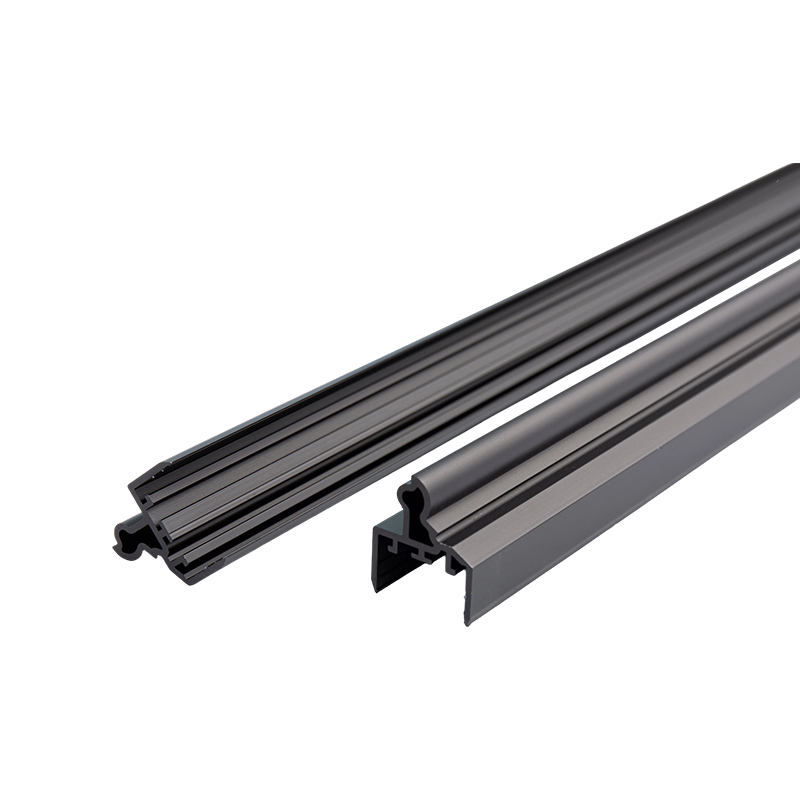
„Profil ramy okiennej” rzadko ma jednolity kształt. Okno skrzydłowe lub przesuwne składa się z sześciu do dziesięciu profili, które muszą do siebie pasować: ościeżnica, skrzydło, słupy i rygle, listwa przyszybowa, parapet z kanałem odwadniającym, a często także prowadnica parawanowa. System łamany termicznie składa się z dwóch aluminiowych połówek połączonych paskiem poliamidowym.
Na tym etapie rysunek ma większe znaczenie niż gatunek stopu. Otwory na śruby, wzmocnienia zawiasów i strefy zagniatania narożników wymagają ściany o grubości od 1,8 mm do 2,0 mm; widoczne powierzchnie ramy zwykle mają grubość od 1,2 mm do 1,4 mm. Matryca, która wypełnia obie skrajności nierównomiernie, najpierw wykazuje różnice w cienkiej sekcji, albo jako ślad wgłębienia na powierzchni czołowej, albo jako otwór na śrubę, który odpada podczas montażu.
Drugim ograniczeniem są puste komory. Większość ram przechodzi przez iluminator lub matrycę mostu, wychodzi ze spawanym szwem i ma nieco szerszy zakres tolerancji niż w przypadku pełnego kształtu. Przeprojektowanie niewidocznej części na pełną lub półpustą upraszcza matrycę i zwykle obniża cenę za metr.
Stop i temperament: dwie opcje, które wyznaczają wszystko inne
6063-T5 pokrywa większość architektonicznych ram okiennych ze względów praktycznych: szybko się wytłacza, równomiernie anoduje i zapewnia wytrzymałość na rozciąganie od 150 do 190 MPa przy wydłużeniu około 8 procent, co jest wystarczające dla ramy, która utrzymuje szkło, wytrzymuje obciążenie wiatrem i wytrzymuje wielokrotne cykle otwierania bez pękania na złączu narożnym.
- 6063-T5: domyślny dla anodowanych i malowanych proszkowo okien do budynków mieszkalnych i komercyjnych.
- 6060-T5: powszechny w specyfikacjach europejskich, nieco niższa wytrzymałość i nieco lepsza anodowana powierzchnia.
- 6005A-T6: wyższa wytrzymałość dla dużych rozpiętości i ciężkich systemów komercyjnych, wolniejsza w wytłaczaniu.
- 6061-T6: wytrzymałość na rozciąganie około 310 MPa, stosowany do słupów konstrukcyjnych i prac przy silnym wietrze, ale anoduje mniej równomiernie i zwykle kończy się malowaniem.
Temper zasługuje na równą uwagę. T5 jest chłodzony powietrzem w prasie; T6 jest hartowany wodą w celu uzyskania większej wytrzymałości. Hartowanie wodą bardziej zniekształca cienkie, asymetryczne profile okienne, dlatego rama T6 często wymaga prostowania i może przenosić większe naprężenia własne. O ile obciążenia nie wymagają T6, T5 zwykle zapewnia prostszy profil po niższej cenie.
Kontrola procesu ogranicza to, co jest możliwe do osiągnięcia. Jakość kęsa, temperatura kęsa, prędkość wytłaczania i hartowanie oddziałują na siebie, a dostawca, który produkuje okna, szybko umiera, aby obniżyć koszty, pokaże to jako dryft wymiarowy na długości 6 m. W tym przewodniku omówiono tło dotyczące tego, jak wybory stopów i procesów kształtują gotowy profil proces wytłaczania aluminium i dobór stopu .
 Profile wytłaczane z aluminium: kształty standardowe i niestandardowe Zapoznaj się z opcjami stopów, profilami standardowymi i niestandardowymi, wykończeniami powierzchni i usługami obróbki skrawaniem, uwzględniając standardy regionalne dotyczące specyfikacji zamówień. Zobacz produkt →
Grubość ścianki, tolerancje i stojące za nimi standardy
Większość zamówień obejmuje trzy normy regionalne: GB/T 5237.1, EN 755-9 i ASTM B221. Zgadzają się co do ogólnych wymagań i różnią się szczegółami, dlatego podaj normę i wydanie w zamówieniu, zamiast pozostawiać to dostawcy.
Spodziewaj się około ±0,3 do ±0,5 mm przy całkowitym wymiarze od 50 do 60 mm i ±0,10 do ±0,15 mm przy ścianie o grubości 1,4 mm. Twist przyciąga mniej uwagi, niż na to zasługuje: profil o doskonałych wymiarach, ale skręcony o 1 mm na metr, poradzi sobie z każdym połączeniem ukośnym na linii montażowej.
- Wymiary gabarytowe i grubość ścianki w trzech punktach na całej długości elementu
- Skręt, łuk i pochylenie mierzone na płaskiej płycie
- Długość cięcia i kąt cięcia na próbce elementów ukośnych
- Głębokość otworu śrubowego, średnica otworu prowadzącego i dopasowanie sprzętu
- Grubość powłoki na licu widocznym oraz jakość wykończenia narożników i szczelin drenażowych
Poproś o raport z kontroli pierwszego artykułu na podstawie rysunku, a nie o ogólny certyfikat. Partie anodowane i powlekane również różnią się kolorem, dlatego należy podpisać fizyczny chip koloru i zachować go w aktach.
Systemy wykończenia powierzchni: Dopasowanie powłoki do klimatu
Wykończenie decyduje o tym, jak okno będzie wyglądać w pierwszym i piętnastym roku, i to właśnie ten element specyfikacji najczęściej sprowadza się do jednego słowa. Grubość warstwy konstrukcyjnej, skład żywicy i obróbka wstępna zmieniają wydajność, a różnica pojawia się dopiero po kilku latach ekspozycji na promieniowanie UV.
| Zakończ | Typowa konstrukcja | Wygląd i trwałość | Najlepiej pasuje |
|---|---|---|---|
| Anodowanie przezroczyste lub brązowe | 10 do 25 mikrometrów (AA15 do AA25) | Metaliczna, twarda powierzchnia; kolor jest stabilny, ale widoczne są różnice w partii | Okna śródlądowe do budynków mieszkalnych i komercyjnych |
| Malowanie proszkowe poliestrem | 60 do 80 mikrometrów | Kolor dowolny z palety RAL lub niestandardowy, satynowy do matowego, dobra odporność mechaniczna | Ogólne okna mieszkalne |
| Supertrwały proszek lub PVDF | 60 do 80 mikrometrów powder; 23 to 27 micrometers PVDF | Najlepsza skuteczność w promieniowaniu UV i mgle solnej, klasa AAMA 2605 | Obiekty przybrzeżne, wysokie fasady, mocne słońce |
| Sublimacja słojów drewna | Baza pudrowa plus warstwa transferowa | Ciepły wygląd drewna bez konserwacji prawdziwego drewna | Remonty, wnętrza, dopasowana stolarka |
Następują dwie zasady. Dopasuj powłokę do ekspozycji, a nie do linii budżetowej: proszek poliestrowy o grubości 60 mikrometrów na fasadzie przy plaży będzie kredował na długo przed zniszczeniem powłoki PVDF, chociaż oba wyglądają identycznie na desce próbnej. Następnie sprawdź obróbkę wstępną, ponieważ powłoka konwersyjna, która zapewnia przyczepność wykończenia, jest niewidoczna w dostarczonym profilu.
 Anodowane profile aluminiowe do zastosowań architektonicznych i przemysłowych Anodowane profile aluminiowe z warstwami tlenku AA10–AA25, opcje kolorów, produkcja CNC i wykończenia odporne na korozję dla architektury i przemysłu. Zobacz produkt →
Przerwy termiczne, kondensacja i zgodność energetyczna
Aluminium przewodzi ciepło na poziomie około 200 W/m·K, a właśnie tego nie powinna robić rama okienna do stosowania w zimnym klimacie. Nieuszkodzona aluminiowa rama ma moc około 5,8 W/m²K, a liczba ta objawia się kondensacją na powierzchni wewnętrznej oraz rachunkiem za ogrzewanie.
Przekładka termiczna oddziela wewnętrzną i zewnętrzną połowę za pomocą paska poliamidowego wzmocnionego włóknem szklanym, zwykle PA66GF25, o szerokości od 14 mm do 34 mm. Gotowa rama osiąga wówczas poziom od 1,8 do 2,8 W/m²K, w zależności od liczby komór, szerokości listwy i zastosowanego w niej oszklenia.
Kupujących przykuwają uwagę dwa szczegóły. Pasek musi być mechanicznie zablokowany i zaciśnięty z kontrolowaną siłą, a EN 14024 jest testem potwierdzającym połączenie; nadmierne zaciśnięcie powoduje odkształcenie poliamidu i tworzy zimną ścieżkę, natomiast niedostateczne zaciśnięcie objawia się zimą w postaci linii kondensacji. Zgodność ocenia się także na podstawie całego okna, dlatego należy poprosić o obliczoną lub przetestowaną wartość U dla całego systemu.
Projekty przybrzeżne, charakteryzujące się wysokim promieniowaniem UV i słojami drewna
Mgła solna oddziela klasy powłoki ostrzej niż kolor czy połysk. Proszek AAMA 2604 testowany jest przez około 1500 godzin; Systemy AAMA 2605, w tym PVDF, osiągają około 4000 godzin. W przypadku projektu nad morzem różnica ta stanowi różnicę między roszczeniem gwarancyjnym w szóstym roku a brakiem roszczeń.
Projekty śródlądowe mają większą swobodę w wyglądzie. Wykończenia imitujące drewno zapewniają wygląd drewna bez szlifowania, bejcowania i gnicia, jakie powoduje prawdziwe drewno, dlatego tak często pojawiają się w renowacjach i wnętrzach, które muszą pasować do istniejącej stolarki. W procesie tym wzór przenosi się na utwardzoną bazę proszkową, dlatego odporność na zużycie zależy w równym stopniu od warstwy bazowej, jak i od ziarna. Więcej szczegółów na temat tego, jak się one utrzymują, można znaleźć w tym artykule na temat Wykończenie drewna, profile aluminiowe .
 Niestandardowe profile aluminiowe malowane proszkowo firmy Yindu Przeglądaj RAL, PANTONE lub niestandardowe profile aluminiowe malowane proszkowo z gładkimi, piaskowymi lub metalicznymi wykończeniami do okien, mebli, oświetlenia i części przemysłowych. Zobacz produkt →
Etapy produkcji, które zwiększają koszty
Od kęsów po spakowaną ramę profil przechodzi przez wytłaczanie, rozciąganie, cięcie, sztuczne starzenie, wykańczanie i często obróbkę skrawaniem. Każdy krok zwiększa koszty i każdy krok może spowodować konieczność przeróbek, jeśli poprzedni się nie powiódł.
Obróbka to miejsce, w którym profile okienne przestają być proste. Szczeliny drenażowe, kieszenie na zawiasy, występy śrub, rowki na listwy uszczelniające i frezy palcowe do kołków narożnych mają swoją własną tolerancję. Szczelina przesunięta o 0,3 mm jest sama w sobie nieszkodliwa i stanowi problem, gdy układa się ją w stos z pozycją wiertła na przyrządzie montażowym. Dostawcy, którzy obrabiają w tym samym zakładzie, co wytłaczanie, mogą wcześniej poprawić rysunek; ci, którzy zlecają podwykonawstwo, zwykle nie mogą.
Opakowanie jest kosztowne. Profile malowane proszkowo wymagają folii, która po miesiącach przechowywania odklei się czysto, profile anodowane wymagają przełożenia w celu zabezpieczenia przed zarysowaniami podczas transportu, a wiązki 6 m wymagają odpowiedniego podparcia, aby nie wyginały się w pojemniku.
Co zablokować przed zamówieniem
- Własność kości i to, czy kość pozostaje wyłącznie w Twoim profilu
- Minimalna ilość zamówienia na profil i partię koloru, ponieważ koszty anodowania i powlekania rozliczane są w zależności od obciążenia regału
- Podpisane kolorowe chipy zachowywane dla każdego wykończenia i każdej partii
- Plan pobierania próbek: pierwszy artykuł plus kontrola wymiarowa z określoną częstotliwością
- Dokumentacja testowa dotycząca składu stopu, twardości, grubości powłoki i mgły solnej
- Specyfikacja opakowań i ochrona przechowywania
- Czas realizacji podzielony między wykonanie matrycy, zwykle od dwóch do czterech tygodni, oraz produkcję i wykańczanie, zwykle od trzech do pięciu tygodni
Łączenie specyfikacji
Oferta, która wygląda na 22% tańszą, zwykle różni się jednym z czterech punktów: lżejszą ścianką w otworach śrubowych, cieńszą powłoką, niższym gatunkiem stopu lub luźniejszą tolerancją skrętu. Żadnego z nich nie widać na zdjęciu próbki.
Zapisz specyfikację wokół okna, a nie profilu: stop i stan, grubość ścianki w każdej strefie funkcjonalnej, klasa normy i tolerancji, system wykończenia z klasą testową i grubością konstrukcyjną oraz wymagania dotyczące produkcji i pakowania. Następnie trzymaj w rękach próbkę pierwszego artykułu, zanim matryca trafi do produkcji. Ta rozmowa zajmuje całe popołudnie. Ta, która rozpoczyna się po przebyciu 6000 metrów, a mitry nie zamykają się, trwa znacznie dłużej.
Poprzedni post
Anodowane profile aluminiowe: rodzaje, stopnie grubości i wybory stopów
Następny post
Przewodnik po materiałach aluminiowych ram okiennych: stop, grubość ścianki, wykończenia i przekładki termiczne
Adres
Nr 18, Park Przemysłowy, wioska Yanghua, miasto Nanxun, dystrykt Nanxun, miasto Huzhou, prowincja Zhejiang, Chiny
Szybkie menu
Zapisz się do newslettera
Prawa autorskie © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producenci niestandardowych profili aluminiowych

