

Profile wytłaczane z aluminium: proces, stopy i przewodnik projektowy
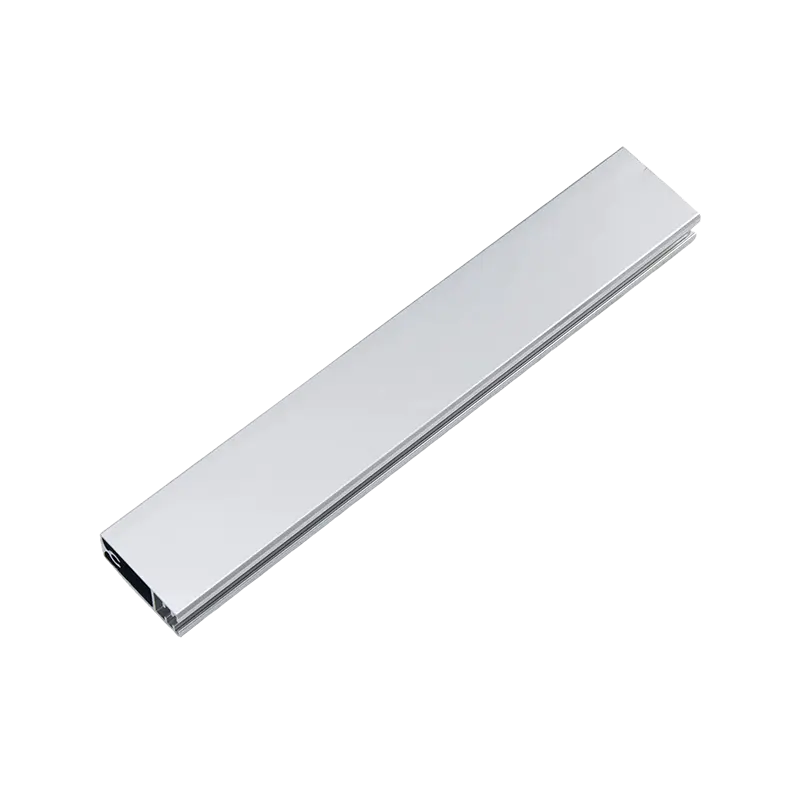
Profile wytłaczane z aluminium to elementy o kształcie zbliżonym do netto, utworzone przez przetłoczenie podgrzanego kęsa aluminium przez niestandardową stalową matrycę, łączące w sobie niemal nieograniczoną swobodę projektowania przekroju poprzecznego, stosunek wytrzymałości do masy wynoszący około jednej trzeciej wartości stali oraz koszty oprzyrządowania zwykle poniżej 3000 USD. To połączenie sprawia, że wytłaczanie jest najbardziej ekonomiczną metodą w przypadku liniowych części metalowych o dużej objętości, przy światowej produkcji przekraczającej 27 milionów ton rocznie.
Od ram okiennych i radiatorów po półki na akumulatory EV, profile wytłaczane znajdują zastosowanie w niemal każdej branży. W tym przewodniku omówiono pięć czynników określających koszt i jakość profilu: proces produkcyjny, dobór stopu, zasady projektowania, standardy tolerancji i wykończenie powierzchni.
Jak działa proces wytłaczania aluminium
Ponad 90% profili aluminiowych wytwarza się metodą bezpośredniego wytłaczania, podczas której tłok popycha kęs w tym samym kierunku, w którym metal przepływa przez matrycę. Kompletna linia produkcyjna przebiega według następującej sekwencji:
- Ogrzewanie kęsów — kęsy serii 6063 są cięte i podgrzewane 420–480°C , wystarczająco miękki, aby płynąć, ale nigdy nie jest stopiony.
- Przygotowanie matrycy – matrycę ze stali narzędziowej H13 podgrzewa się wstępnie do temperatury około 450–500°C, aby zapobiec szokowi termicznemu i zapewnić równomierny przepływ metalu.
- Wytłaczanie – stosuje się siłownik hydrauliczny 1500–15 000 ton siły , przepychając metal przez otwór matrycy z szybkością 3–180 m/min, w zależności od stopu i geometrii.
- Hartowanie — kontrolowane chłodzenie powietrzem lub wodą na śluzach wyjściowych w konstrukcji hutniczej; 6061 wymaga hartowania w wodzie, aby osiągnąć właściwości T6.
- Rozciąganie — profile są rozciągane 1–3% aby je wyprostować i złagodzić stres wewnętrzny.
- Cięcie i starzenie — profile są przycinane na długość i sztucznie starzone: odpuszczanie T5 piecze się w temperaturze około 180°C przez 4–6 godzin, natomiast T6 przed starzeniem poddaje się obróbce rozpuszczającej w temperaturze około 530°C.
Wybór odpowiedniego stopu: 6063 vs 6061 vs 6005A
6063 stanowi około 80% profili architektonicznych dzięki doskonałej jakości powierzchni i wytłaczalności, podczas gdy 6061 jest domyślnym materiałem do części konstrukcyjnych wymagających większej wytrzymałości. Najpopularniejsze stopy do wytłaczania można porównać w następujący sposób:
| Stop i temperament | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Typowe zastosowania |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | Ramy okienne, listwy, radiatory LED |
| 6063-T6 | 205 | 170 | 10 | Profile dekoracyjne, rurki meblowe |
| 6061-T6 | 310 | 276 | 8 | Ramy konstrukcyjne samochodowe, morskie |
| 6005A-T6 | 260 | 215 | 9 | Nadwozia samochodów ciężarowych, drabiny, pojazdy szynowe |
| 6082-T6 | 310 | 260 | 8 | Mosty, dźwigi, europejskie prace konstrukcyjne |
O wyborze często decydują dwa dodatkowe czynniki: przewodność cieplna i wytrzymałość sufitu. 6063 przewodzi ciepło z szybkością około 200 W/m·K w porównaniu do około 167 W/m·K w przypadku 6061 , dlatego radiatory LED i procesorów są prawie zawsze wykonane ze stali 6063. Kiedy obciążenia przekraczają to, co może wytrzymać 6061, istnieje 7075 (wytrzymałość na rozciąganie 572 MPa), ale rzadko jest wytłaczany — jest trudny w formowaniu i kosztuje 2–3 razy więcej, więc większość projektantów pogrubia przekrój zamiast zmieniać stopy.

Zasady projektowania kontrolujące koszty i jakość
Matryca do wytłaczania zachowuje się jak elastyczne narzędzie: każda cecha geometryczna Twojego profilu zmienia sposób przepływu metalu i trwałość matrycy. Większą różnicę w kosztach pomiędzy tanim a drogim profilem determinują cztery zasady.
Grubość ścianki
Praktyczna minimalna ściana to około 1,0 mm dla 6063 i około 1,5 mm dla 6061, ale ścianki poniżej 1,2 mm zwiększają ryzyko złomu i ryzyko ugięcia matrycy. Ponieważ surowiec zazwyczaj stanowi 60–75% kosztu części, usunięcie 0,5 mm z niekrytycznej ściany jest często najskuteczniejszym dostępnym krokiem w redukcji kosztów.
Okrąg opisujący i rozmiar prasy
Każdy profil musi mieścić się wewnątrz okręgu opisującego matrycę, a średnica okręgu określa, na której prasie — a tym samym na jakim poziomie cenowym — będzie realizowane Twoje zamówienie:
| Średnica kęsa | Typowa siła nacisku | Maksymalny okrąg opisujący |
|---|---|---|
| 6 cali (152 mm) | 1500–1800 t | ~125 mm |
| 7 cali (178 mm) | 2 000–2 500 t | ~165 mm |
| 9 cali (229 mm) | 3 000–3 500 t | ~230 mm |
| 12 cali (305 mm) | 5000 ton i więcej | ~320 mm |
Utrzymanie okręgu poniżej około 165 mm utrzymuje profil na zwykłej 7-calowej prasie i pozwala uniknąć dodatkowego obciążenia stosowanego przez większe prasy.
Równowaga geometrii i funkcje przyjazne dla matryc
- Utrzymuj przekroje tak symetryczne, jak to możliwe — asymetryczne profile wyginają się i skręcają na wyjściu z matrycy, co powoduje dodatkowe prace związane z prostowaniem i odpady.
- Ogranicz głębokość szczeliny do około 3× szerokości szczeliny; głębsze, cieńsze „języki” uginają się pod naciskiem i powodują różnice wymiarowe.
- Dodaj promienie naroży co najmniej 0,5 mm, aby zmniejszyć koncentrację naprężeń, poprawić przepływ metalu i wydłużyć żywotność matrycy.
- Puste sekcje wymagają matryc iluminatorów i zawsze wytwarzają szwy spawalnicze — umieszczaj szwy z dala od powierzchni poddawanych dużym naprężeniom lub widocznych.
Tolerancje wymiarowe i standardy
Klasa tolerancji jest jednym z najczęściej zawyżanych i przepłacanych elementów na rysunku. Standardoweowe tolerancje obejmują większość prac konstrukcyjnych i architektonicznych; Klasy precyzji powinny być zarezerwowane dla współpracujących części i zespołów mechanicznych.
| Standard | Region | Typowa tolerancja (wymiary ≤ 30 mm) | Typowe zastosowanie |
|---|---|---|---|
| EN 12020-2 | Europa | ±0,10 mm | Zespoły precyzyjne, części ślizgowe i współpracujące |
| EN 755-9 | Europa | ±0,20 mm | Ogólne profile konstrukcyjne i architektoniczne |
| ASTM B221 | Ameryka Północna | ±0,15–0,25 mm | Prace konstrukcyjne, architektoniczne i morskie |
| GB/T 5237 | Chiny | ±0,15 mm (wysoka jakość) | Eksportuj profile architektoniczne |
Oprócz wymiarów przekroju poprzecznego należy określić prostoliniowość (zwykle 1–2 mm na metr) , skręcenia i płaskości w przypadku długich i szerokich profili, ponieważ te tolerancje kształtu są regulowane oddzielnie w ramach EN 755-9 i EN 12020-2.

Wykończenia powierzchni i ich kompromisy
Wykończenie frezowane jest dowolne i odpowiednie dla ukrytych części konstrukcyjnych, ale większość profili otrzymuje powłokę funkcjonalną lub dekoracyjną. Wybór wpływa głównie na odporność na korozję, opcje kolorów i koszt:
- Anodowanie — wyrasta warstwa tlenku o grubości 5–25 μm i twardości powierzchniowej 300–500 HV; standard dla radiatorów, wykończenia i części morskich, zachowując metaliczny wygląd.
- Malowanie proszkowe — nanosi folię polimerową o grubości 60–120 µm w 200 kolorach RAL; standard architektoniczny, z systemami Qualicoat klasy 2, których trwałość na zewnątrz wynosi 10 lat.
- Powłoka elektroforetyczna (e-coat) — pozostawia przezroczystą warstwę o grubości 15–35 μm o doskonałej jednorodności, często w połączeniu z anodowaniem.
- Powłoka PVDF — system fluoropolimerowy o grubości 25–40 μm i odporności na warunki atmosferyczne przez 20 lat, przeznaczony do ścian osłonowych i fasad przybrzeżnych.
- Sublimacja słojów drewna — przenosi wzory drewna na malowaną proszkowo bazę pod dekoracyjne profile wewnętrzne.
Zazwyczaj dodaje się anodowanie i malowanie proszkowe 10–25% do kosztu części w zależności od grubości i koloru folii, z wykończeniami błyszczącymi i anodowanymi metalicznie w górnej części tego zakresu.
Aplikacje i cztery czynniki kosztowe
Popyt na profile wytłaczane koncentruje się na pięciu głównych rynkach:
- Budynek i konstrukcja — około 30% światowego wolumenu: ramy okienne i drzwiowe, ściany osłonowe, balustrady.
- Transport — około 25%: półki na akumulatory EV, belki zderzaków i nadwozia wagonów, głównie w gatunku 6061 i 6005A.
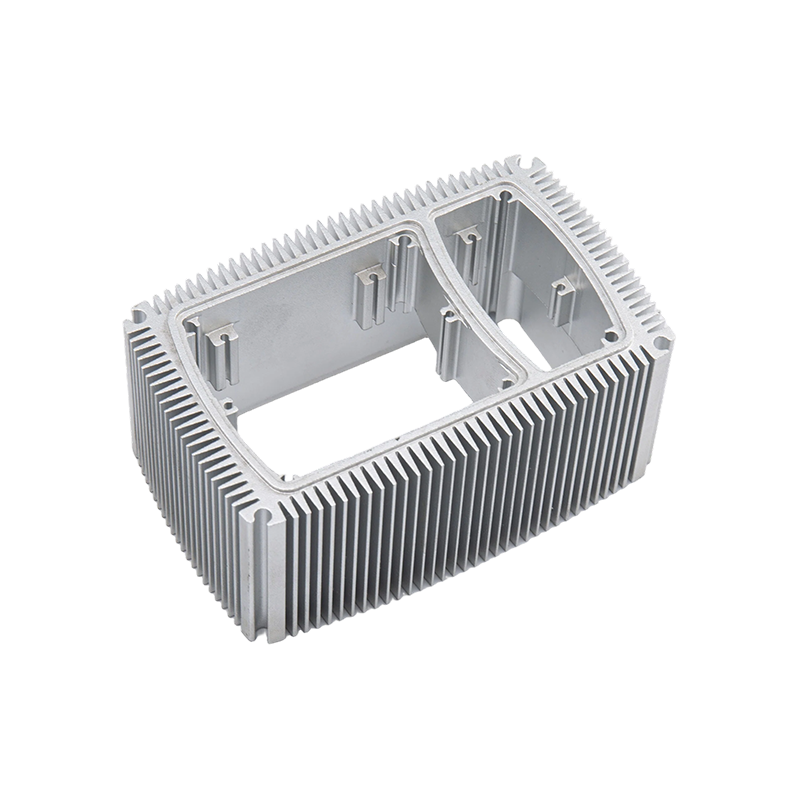
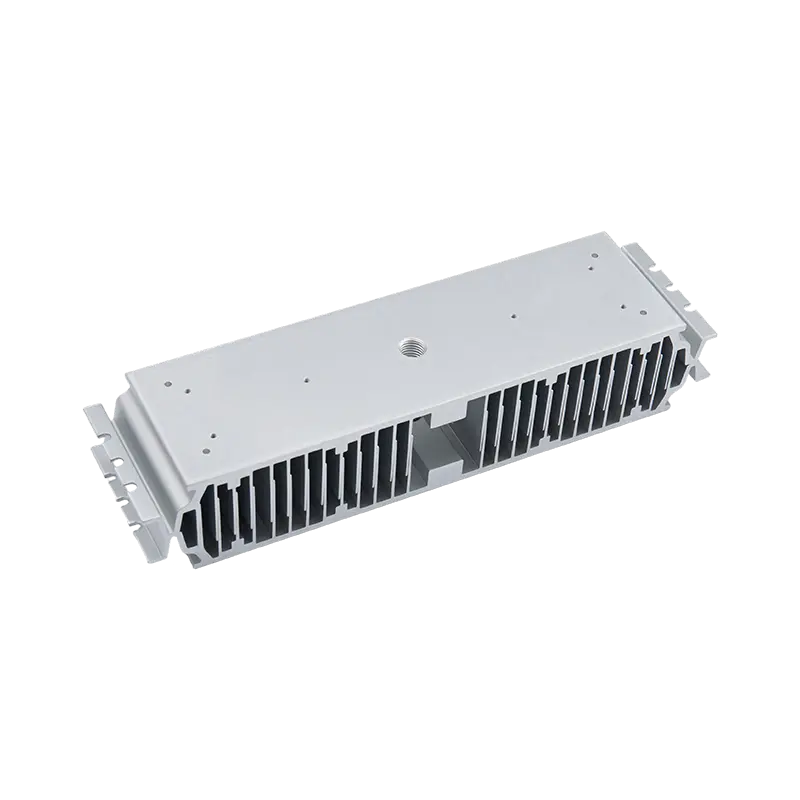
- Elektronika i zarządzanie ciepłem — Oprawy LED i radiatory procesora wykorzystujące przewodność 200 W/m·K 6063.
- Energia słoneczna — Ramki i szyny montażowe 6063-T5 do większości modułów PV.
- Automatyka przemysłowa — Systemy ram z rowkami teowymi (seria 4040, 4080, 8080) do osłon maszyn, przenośników i stanowisk roboczych.
Co decyduje o cenie profilu
- Surowiec — zazwyczaj reprezentuje cena aluminium na LME plus premia regionalna 60–75% całkowitego kosztu części , więc ceny profili ściśle śledzą rynki metali.
- Złożoność konwersji — cienkie ścianki, puste kształtowniki i wąskie tolerancje zwiększają koszty wytłaczania i starzenia, zwykle 0,5–1,5 USD za kg.
- Oprzyrządowanie — matryca ze stali H13 kosztuje jednorazowo 800–3 000 USD i zwykle wystarcza na ponad 100 ton produkcji, więc koszt matrycy na część staje się znikomy przy objętości.
- Zakończ i zamów ilość — obróbka powierzchni dodaje 10–25%, a większość hut ustala minimalne zamówienia na 300–500 kg na profil.
W przypadku większości projektów domyślna specyfikacja to 6063-T5 z tolerancjami standardu EN 755-9 lub ASTM B221 i wykończeniem anodowanym lub malowanym proszkowo ; przejdź na 6061-T6 tylko wtedy, gdy wymagają tego obciążenia strukturalne i płać za tolerancje dokładności tylko na powierzchniach, które rzeczywiście pasują do innych komponentów. Uzyskaj grubość ścianki, opisujący okrąg i symetrię bezpośrednio na rysunku, a wytłaczanie zapewni najniższy koszt na metr dowolnego procesu formowania metalu.
Poprzedni post
Wytłaczanie aluminium CNC: przewodnik po procesie, kosztach i obróbce
Następny post
Brak następnego artykułu
Adres
Nr 18, Park Przemysłowy, wioska Yanghua, miasto Nanxun, dystrykt Nanxun, miasto Huzhou, prowincja Zhejiang, Chiny
Szybkie menu
Zapisz się do newslettera
Prawa autorskie © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producenci niestandardowych profili aluminiowych

