

Aluminiowa rama do panelu słonecznego: przewodnik po stopach, wykończeniach, tolerancji i zaopatrzeniu
Dostawca profili dzwoni do Ciebie z prostym pytaniem: czy aluminiowa rama Twojego panelu słonecznego powinna być wykonana z materiału 6063-T5 czy 6063-T6? Wybór ten zmienia zachowanie ramy podczas laminowania, stopień jej odkształcenia pod obciążeniem wiatrem i to, czy złącza narożne pozostaną szczelne po cyklach termicznych. Krótka odpowiedź jest taka, że większość modułów fotowoltaicznych do użytku domowego i komercyjnego wykorzystuje stop aluminium 6063 w stanie T5 lub T6, o grubości ścianki od 1,0 do 1,8 mm i powierzchni anodowanej na kolor. Jednakże uzasadnienie tego wyboru decyduje o tym, czy rama przetrwa 25 lat na zewnątrz, czy też zacznie zawodzić już po kilku sezonach.
Kupując aluminiową ramę do panelu słonecznego, nie kupujesz czterech kawałków metalu. Kupujesz element konstrukcyjny, który musi utrzymywać laminat na miejscu, odprowadzać wilgoć, być odporny na korozję i zapewniać instalatorom bezpieczny punkt montażu. Traktowanie ościeżnicy jak towar zwykle prowadzi do problemów w najgorszym momencie: gdy moduł jest już zamontowany na dachu i wiatr zaczyna szarpać złącza narożne.
Dlaczego aluminiowa rama to coś więcej niż element wykończeniowy
Aluminiowa rama stanowi zewnętrzny szkielet modułu fotowoltaicznego. Uszczelnia krawędź laminatu szklano-dolnego, co zapobiega przedostawaniu się wilgoci do obszaru ogniw. Zwiększa także sztywność skrętną cienkiej warstwy szkła, powłoki i warstwy spodniej, zmniejszając ryzyko mikropęknięć podczas przenoszenia, transportu i załadunku śniegiem.
- Uszczelnia krawędź laminatu przed wilgocią, kurzem i zanieczyszczającymi gazami.
- Zapewnia kanały montażowe dla zacisków, szyn i uchwytów uziemiających.
- Zwiększa odporność na zginanie, dzięki czemu duże panele pozostają płaskie pod wpływem wiatru i śniegu.
- Tworzy strefę buforową, która pochłania uderzenia podczas transportu i montażu.
Dominującym materiałem na ramy jest aluminium, ponieważ stanowi około jedną trzecią masy stali, ma lepsze właściwości antykorozyjne niż odsłonięte żelazo lub stal węglowa i można go wytłaczać w skomplikowane puste kształtowniki, które łączą żebra usztywniające z rowkami montażowymi. Jego naturalna warstwa tlenku zapewnia już podstawowy poziom ochrony. Dzięki odpowiedniej powłoce anodowej rama może przez dziesięciolecia wytrzymać przybrzeżną mgłę solną, kwaśne deszcze i zanieczyszczenia przemysłowe.
Stop i temperament: podstawa wydajności ramy
Większość ram paneli słonecznych jest wykonana ze stopów aluminium serii 6xxx. W tej grupie najpopularniejszy jest 6063, ponieważ zapewnia gładkie wykończenie powierzchni, przewidywalną prędkość wytłaczania i doskonałą reakcję na anodowanie. Oznaczenie stanu ma znaczenie tak samo jak stop. Stan T5 uzyskuje się poprzez chłodzenie wytłoczki po prasie, a następnie jej sztuczne starzenie. T6 wykorzystuje obróbkę cieplną przesycającą oraz sztuczne starzenie, co zapewnia wyższą wytrzymałość, ale wymaga ściślejszej kontroli procesu.
| Stop i temperament | Typowa siła plastyczności | Typowe zastosowanie | Kluczowa charakterystyka |
|---|---|---|---|
| 6063-T5 | 90 do 130 MPa | Ramy standardowe do modułów mieszkalnych i komercyjnych | Dobra wytłaczalność i gładka anodowana powierzchnia |
| 6063-T6 | 180 do 205 MPa | Ramy do obszarów o dużym obciążeniu wiatrem i śniegiem | Wyższa wytrzymałość po pełnej obróbce cieplnej |
| 6005-T5 | 180 do 200 MPa | Ramy modułowe wielkoformatowe | Większa wytrzymałość, ale konstrukcja profilu i przepływ matrycy wymagają większej uwagi |
Nie polegaj wyłącznie na nazwie temperamentu. Poproś dostawcę o certyfikat walcowni pokazujący rzeczywistą granicę plastyczności, wydłużenie i twardość dla każdej partii produkcyjnej. Różnice między partiami w zakresie praktyki starzenia, temperatury kęsa i szybkości hartowania mogą sprawić, że dwie ramy o tym samym temperamencie będą zachowywać się zupełnie inaczej w terenie.
Niektórzy kupujący proszą o stop 6061, ponieważ znają jego wysoką wytrzymałość, ale 6061 jest trudniejszy do wytłaczania w cienkie wielokomorowe profile ram solarnych i nie anoduje z tym samym gładkim, jednolitym wyglądem. W przypadku większości ram fotowoltaicznych bardziej praktycznym wyborem jest 6063-T5 lub T6. Jeśli chcesz zrozumieć, w jaki sposób proces wytłaczania wpływa na zachowanie stopu, przed sfinalizowaniem specyfikacji przeczytaj proces wytłaczania aluminium i przewodnik po wyborze stopu.
Obróbka powierzchniowa: Anodowanie jest ustawieniem domyślnym
Najpopularniejszym wykończeniem aluminiowych ram paneli słonecznych jest powłoka anodowa na bazie kwasu siarkowego o grubości od 10 do 15 mikronów. Tworzy to twardą, przezroczystą warstwę tlenku, którą można zabarwić na ciemny brąz lub czarny, dzięki czemu moduł wtapia się w dach mieszkalny. Anodowanie zapewnia izolację elektryczną, jest odporne na uszkodzenia UV i nie łuszczy się jak farba. Łatwiej jest ją również sprawdzić niż mokrą farbę, ponieważ powłoka stanowi część samej powierzchni aluminium.
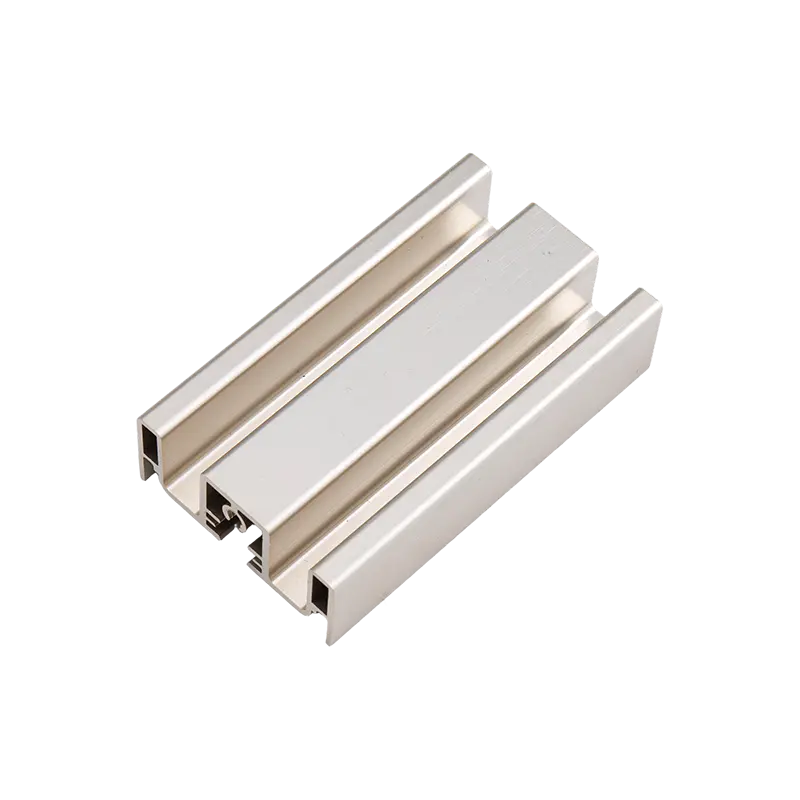
 Profile wytłaczane z anodyzowanego aluminium w wielu opcjach kolorystycznych Przeglądaj anodowane profile Yindu Aluminium o standardach grubości od AA10 do AA25 i kolorach, w tym srebrnym, czarnym, brązowym i szampańskim. Nadaje się do ram solarnych wymagających trwałych, odpornych na promieniowanie UV wykończeń. Zobacz produkt →
W przypadku miejsc silnie korozyjnych, takich jak instalacje przybrzeżne lub obszary z dużą ilością soli drogowej, niektórzy specyfikatorzy wymagają grubszej powłoki anodowej lub wykończenia metodą proszkową. Malowanie proszkowe nakłada warstwę polimeru o grubości od 60 do 120 mikronów i zapewnia szerszą gamę kolorów, ale należy ją dokładnie kontrolować wokół otworów montażowych i szczelin spustowych. Jeśli proszek nie może dotrzeć do wnętrza wąskiego rowka, goła krawędź staje się punktem wyjścia dla korozji.
 Niestandardowe profile aluminiowe do wytłaczania powłok proszkowych Yindu Aluminium oferuje profile malowane proszkowo w kolorach RAL, PANTONE lub niestandardowych o fakturze gładkiej, piaskowej lub metalicznej. Idealny do środowisk korozyjnych wymagających grubszych, ochronnych powłok polimerowych. Zobacz produkt →
Powłoki fluoropolimerowe PVDF to kolejna opcja zapewniająca ekstremalne zachowanie koloru i odporność chemiczną, ale zwiększają koszty i rzadko są potrzebne w standardowej ramie fotowoltaicznej. Niezależnie od tego, które wykończenie wybierzesz, zweryfikuj rzeczywistą grubość powłoki na gotowym profilu, zamiast ufać wyłącznie certyfikatowi procesu. Użyj miernika grubości powłoki na powierzchni zewnętrznej, wewnątrz szczeliny szklanej i w pobliżu nacięć narożnych. Cienkie plamy często pojawiają się w miejscach, gdzie klipsy mocujące lub taśma maskująca zakryły powierzchnię podczas anodowania.
Wymiary, tolerancje i łączenie
Rama solarna nie jest prostą prostokątną rurą. Profil zawiera szczelinę na szybę, tylną szynę nośną, kanał odpływowy i zewnętrzną powierzchnię do mocowania. Każda z tych stref posiada tolerancję, która wpływa na jakość finalnego modułu. Jeśli szczelina szyby jest zbyt płytka, laminat nie będzie bezpiecznie osadzony. Jeśli szyna zewnętrzna jest zbyt szeroka, nacisk zacisku nie będzie równomiernie rozłożony, a rama może pęknąć pod wpływem wiatru.
- Głębokość i szerokość szczeliny szklanej: kontroluj, jak dobrze osadza się laminat i ile szczeliwa pozostaje po zaprasowaniu.
- Zewnętrzna szerokość i płaskość szyny: określić dopasowanie zacisku i spójność momentu obrotowego.
- Kąt cięcia ukośnego i położenie otworu: muszą być wystarczająco powtarzalne, aby utworzyć wodoszczelne połączenia narożne.
- Otwory drenażowe i łzy: zapobiegają gromadzeniu się wody, ale należy je oczyścić, aby nie wcinały się w krawędź szkła.
W przypadku typowej szyny ramy solarnej o szerokości od 35 do 45 mm poważni producenci utrzymują długość profilu w granicach plus minus 0,2 mm i kąt ukosu w granicach plus minus 0,1 stopnia. Porównując oferty, zapytaj, jakie tolerancje są faktycznie mierzone na linii produkcyjnej. Za bardzo niską ceną wytłaczania często kryje się wysoki odsetek złomów na etapie piłowania i wiercenia narożników, co zawyża ostateczny koszt modułu.
Cięcie CNC, frezowanie, wiercenie i gwintowanie to standardowe operacje w przypadku szyn ramy solarnej. Te etapy są zwykle wykonywane przed anodowaniem lub malowaniem proszkowym, aby wykończenie chroniło obrobione krawędzie. Zintegrowana komora obróbcza pozwala uniknąć zarysowań i uszkodzeń związanych z obsługą, które powstają podczas przenoszenia długich profili pomiędzy oddzielnymi podwykonawcami.
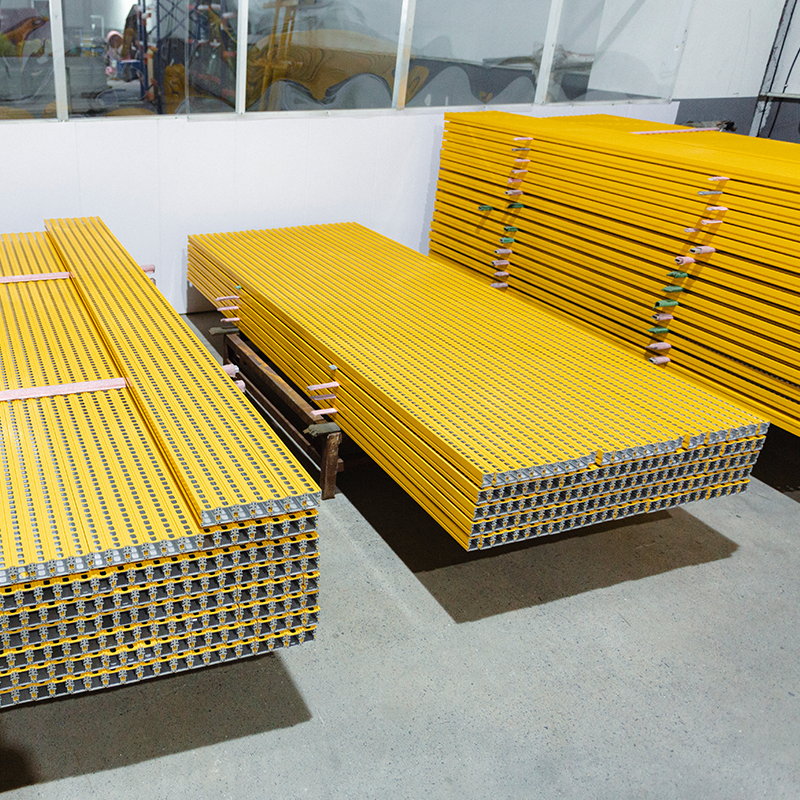 Usługi obróbki CNC profili aluminiowych Yindu Aluminium zapewnia precyzyjne cięcie i obróbkę CNC profili aluminiowych, z dodatkowymi obróbkami powierzchni, takimi jak anodowanie i malowanie proszkowe. Niezbędny do produkcji szyn do ram solarnych z dokładnymi połączeniami. Zobacz produkt →
Połączenia narożne w ramach solarnych są zwykle montowane za pomocą narożników ze stali nierdzewnej wkładanych do pustych komór, a następnie ściskanych za pomocą zaciskania lub śrub. Obszar złącza wymaga również uszczelniacza butylowego lub silikonowego, który zachowuje elastyczność od minus 40 stopni Celsjusza do plus 85 stopni Celsjusza. Poproś dostawcę ramy o raport z testu rozciągania narożników pokazujący siłę wymaganą do oddzielenia gotowego narożnika, a nie tylko o rysunek wymiarowy. Test ten pozwala stwierdzić, czy obróbka, dopasowanie wpustu i nałożenie uszczelniacza współpracują ze sobą jako system.
Ocena producenta ram
Wielu kupujących popełnia błąd, wybierając dostawcę aluminiowej ramy paneli słonecznych na podstawie jednej próbki i niskiej wyceny. Podejście to ignoruje ukryte ryzyko związane z identyfikowalnością stopów, konsystencją powłoki i dokładnością obróbki. Rzetelny dostawca powinien być w stanie udokumentować cztery rzeczy przed złożeniem zamówienia.
- Źródło stopu i identyfikowalność: certyfikat walcowni dla każdej partii wytłaczanej oraz numer partii wydrukowany lub wybity na profilu.
- Kontrola procesu powlekania: zapisy kąpieli anodującej, gęstość prądu, jakość uszczelnienia i masa powłoki na metr kwadratowy.
- Jakość obróbki: plan pobierania próbek z raportami wymiarowymi pokazującymi długość, kąt, położenie otworu i stan usuwania zadziorów.
- Zgodność montażu: próbka narożnika i moduł testowy sprawdzający dopasowanie do laminatu, szczeliwa i zacisków montażowych.
Zintegrowany dostawca zajmujący się wytłaczaniem, obróbką powierzchni i obróbką CNC upraszcza ten proces, ponieważ jedna fabryka kontroluje cały łańcuch tolerancji. Jeśli pojawi się problem wymiarowy, nie ma miejsca, aby dwóch podwykonawców wskazywało na siebie. Ta sama fabryka może również szybciej zareagować, gdy zajdzie potrzeba zmiany projektu lub zaostrzenia tolerancji w nowym profilu.
Porównując producentów, poproś o sprawdzenie ich rzeczywistego asortymentu produktów do wytłaczania. Chcesz sprawdzić, czy ich standardowe oprzyrządowanie obejmuje już podobne kształty ram i czy ich linie wykończeniowe są w stanie konsekwentnie osiągnąć wymagany kolor i grubość powłoki. Dostawca z szerokim doświadczeniem w różnych zastosowaniach aluminium z większym prawdopodobieństwem zrozumie, jak niewielka zmiana szerokości rowka lub geometrii naroża wpływa na ostateczną wydajność mechaniczną.
Aluminiowa rama do panelu fotowoltaicznego nie jest towarem. Stop, stan, powłoka anodowa i tolerancje obróbki wpływają na integralność strukturalną modułu i jego żywotność. Jasno określ swoje wymagania dotyczące wydajności, sprawdź raporty dotyczące grubości powłoki i wymiarów i zawsze przetestuj prawdziwe połączenie narożne przed złożeniem dużego zamówienia. Dostawcy posiadający własne wytłaczanie, wykańczanie i obróbkę CNC mają lepszą pozycję, aby dostarczać spójne ramy, szybko rozwiązywać problemy z jakością i zapewniać długoterminową niezawodność, jakiej oczekują Twoi klienci.
Poprzedni post
Właściwości fizyczne i właściwości chemiczne aluminium: praktyczny przewodnik inżynieryjny
Następny post
Konstrukcja aluminiowa do montażu solarnego: praktyczny przewodnik po materiałach i wskazówki dotyczące wyboru
Adres
Nr 18, Park Przemysłowy, wioska Yanghua, miasto Nanxun, dystrykt Nanxun, miasto Huzhou, prowincja Zhejiang, Chiny
Szybkie menu
Zapisz się do newslettera
Prawa autorskie © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producenci niestandardowych profili aluminiowych

